Габаритные размеры брошировочного станка и броши варьируются в зависимости от типа станка и могут составлять:
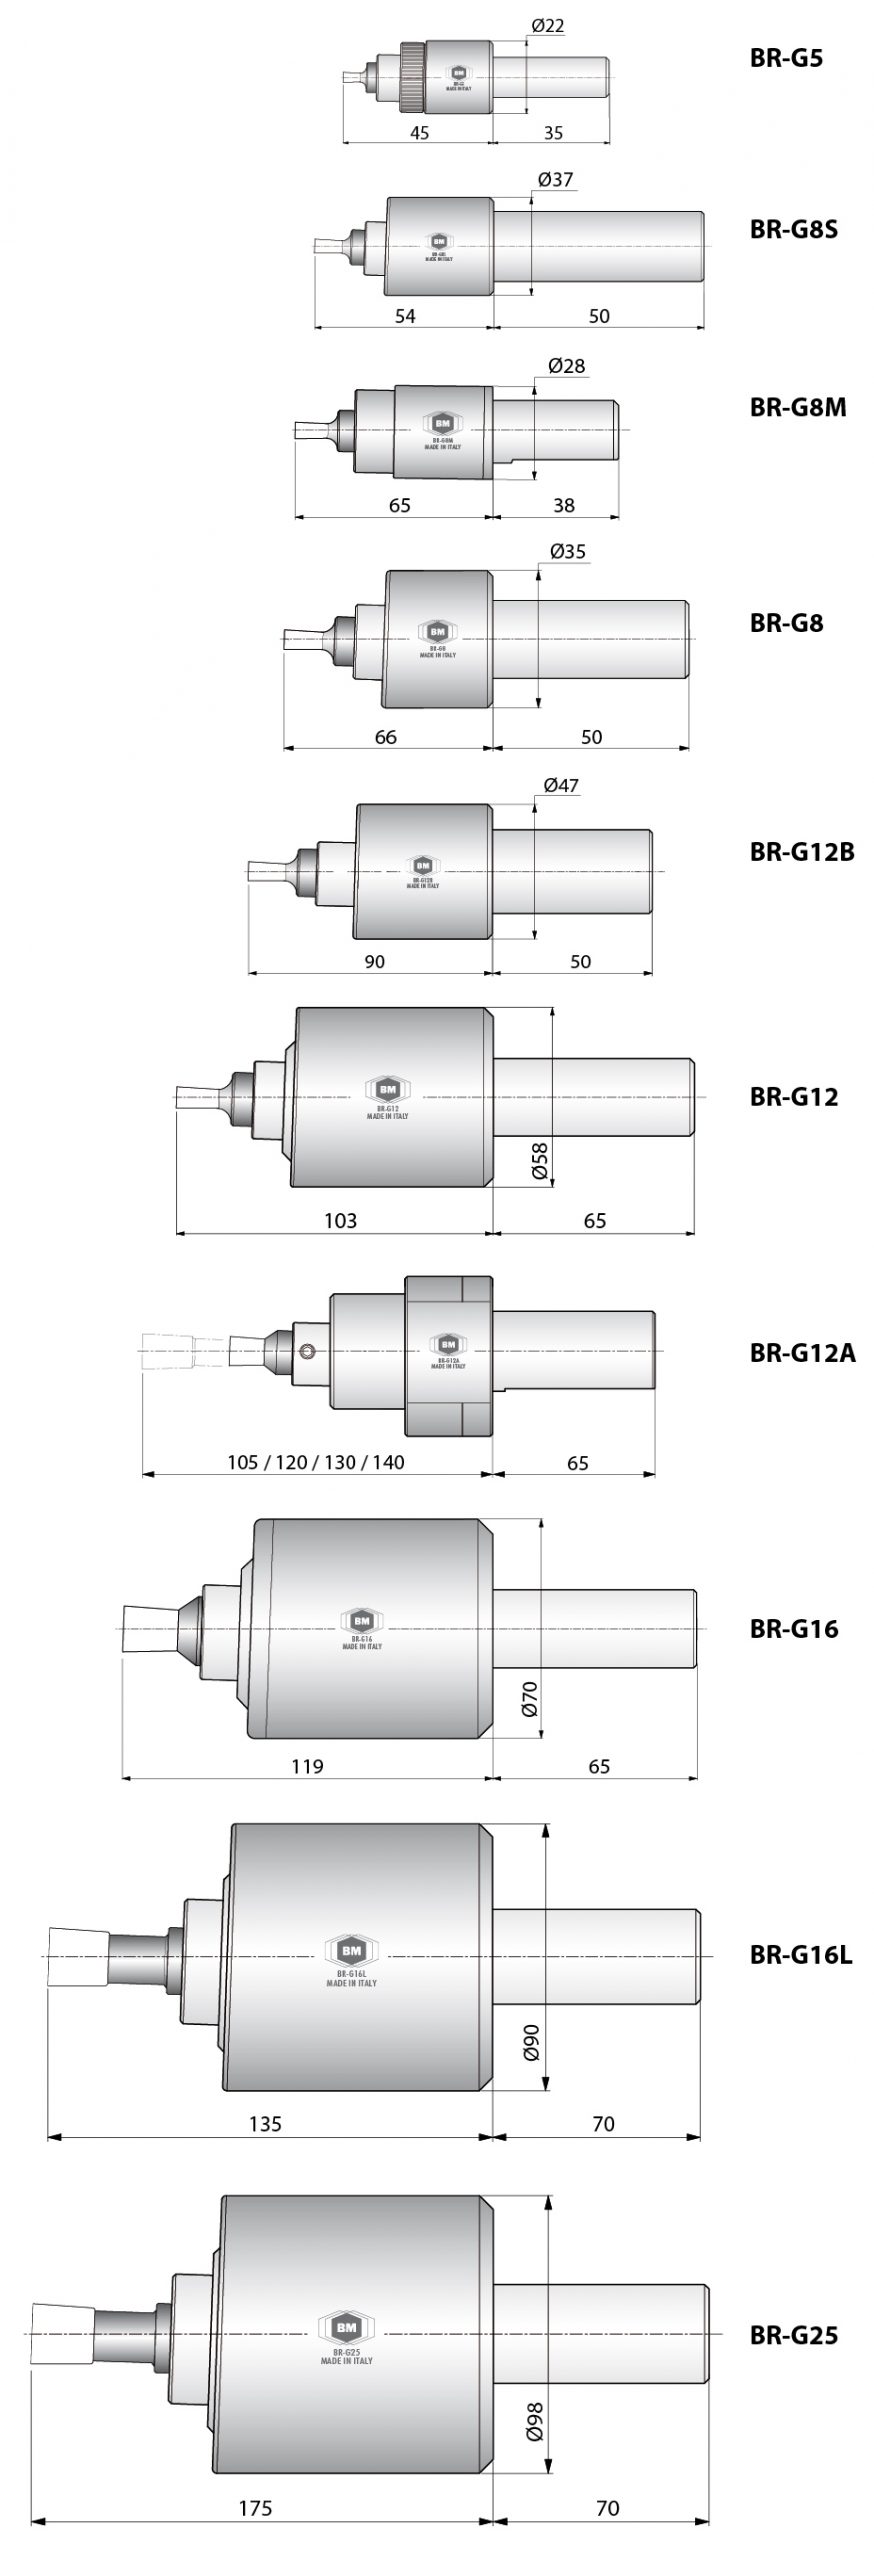
Габаритные размеры брошировочного станка и броши варьируются в зависимости от типа станка и могут составлять:
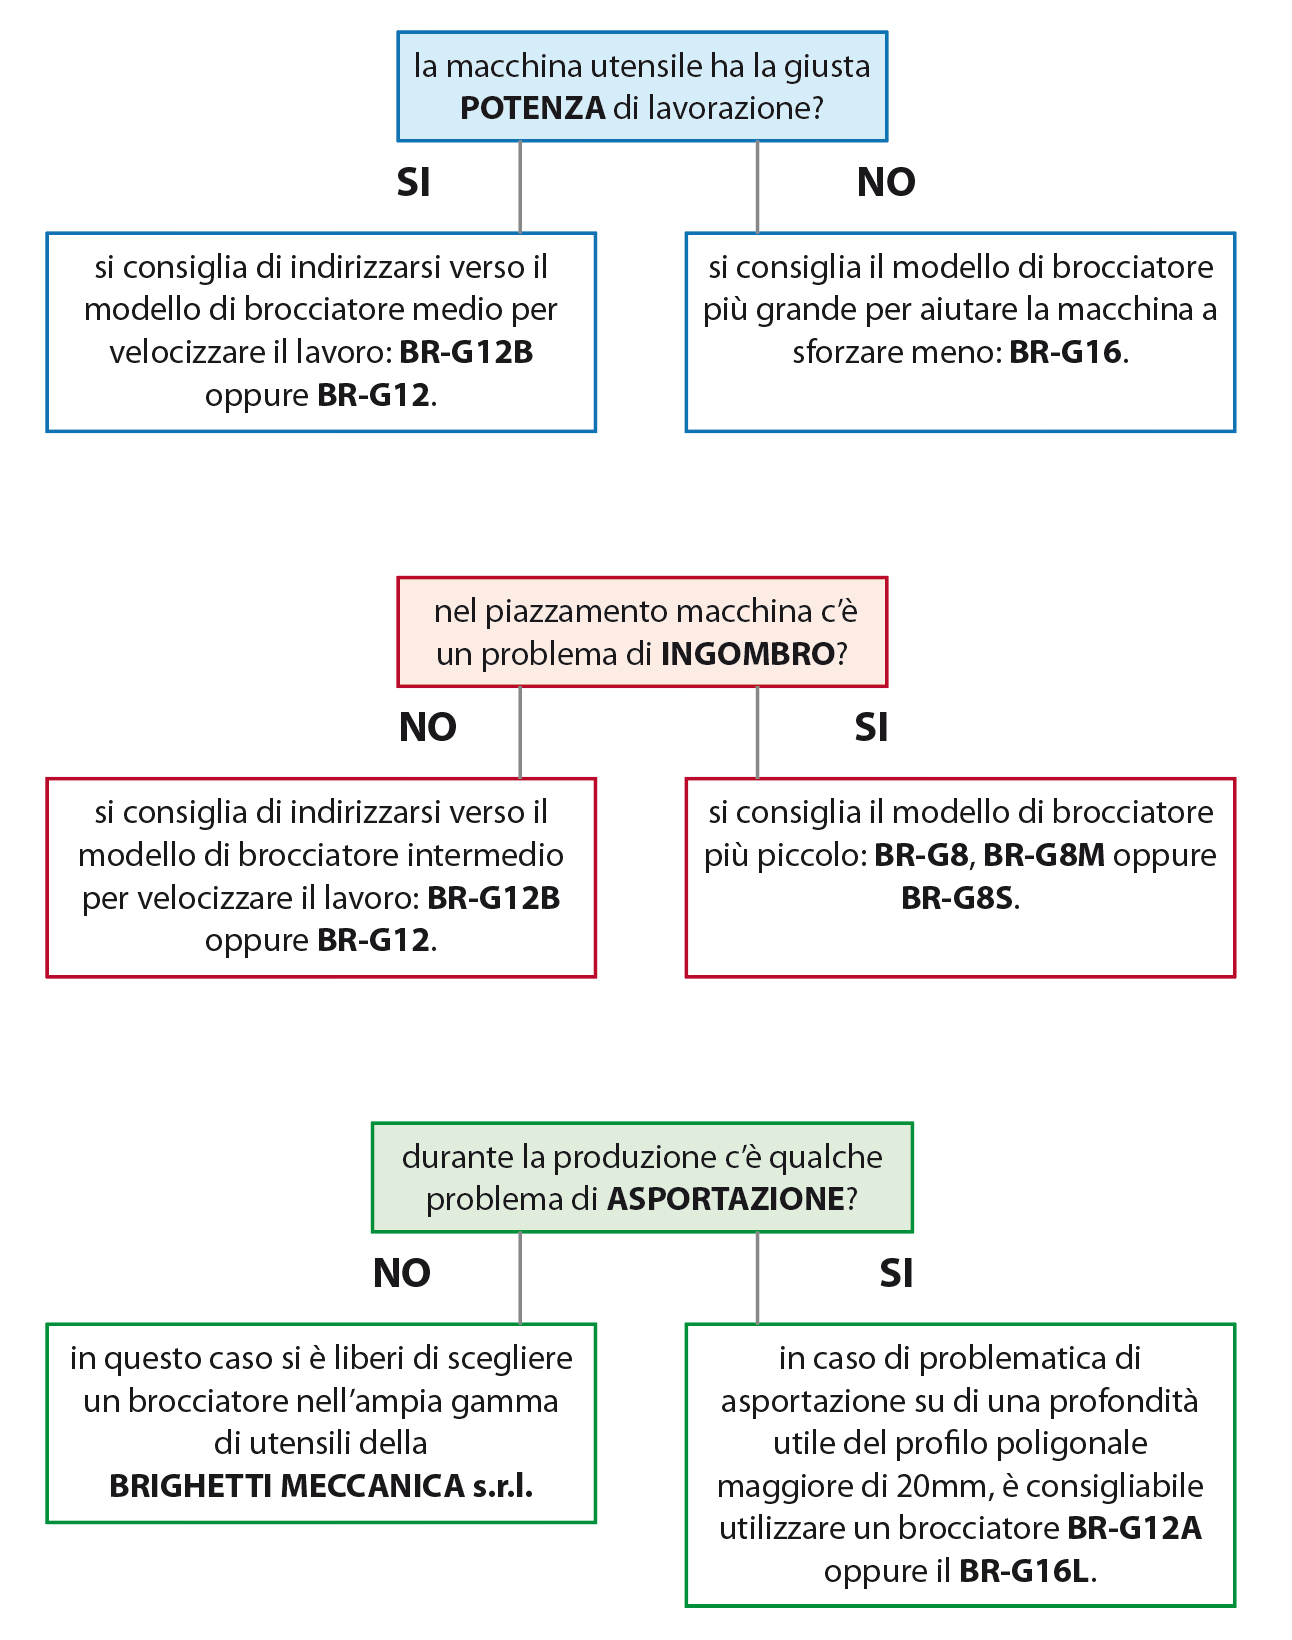
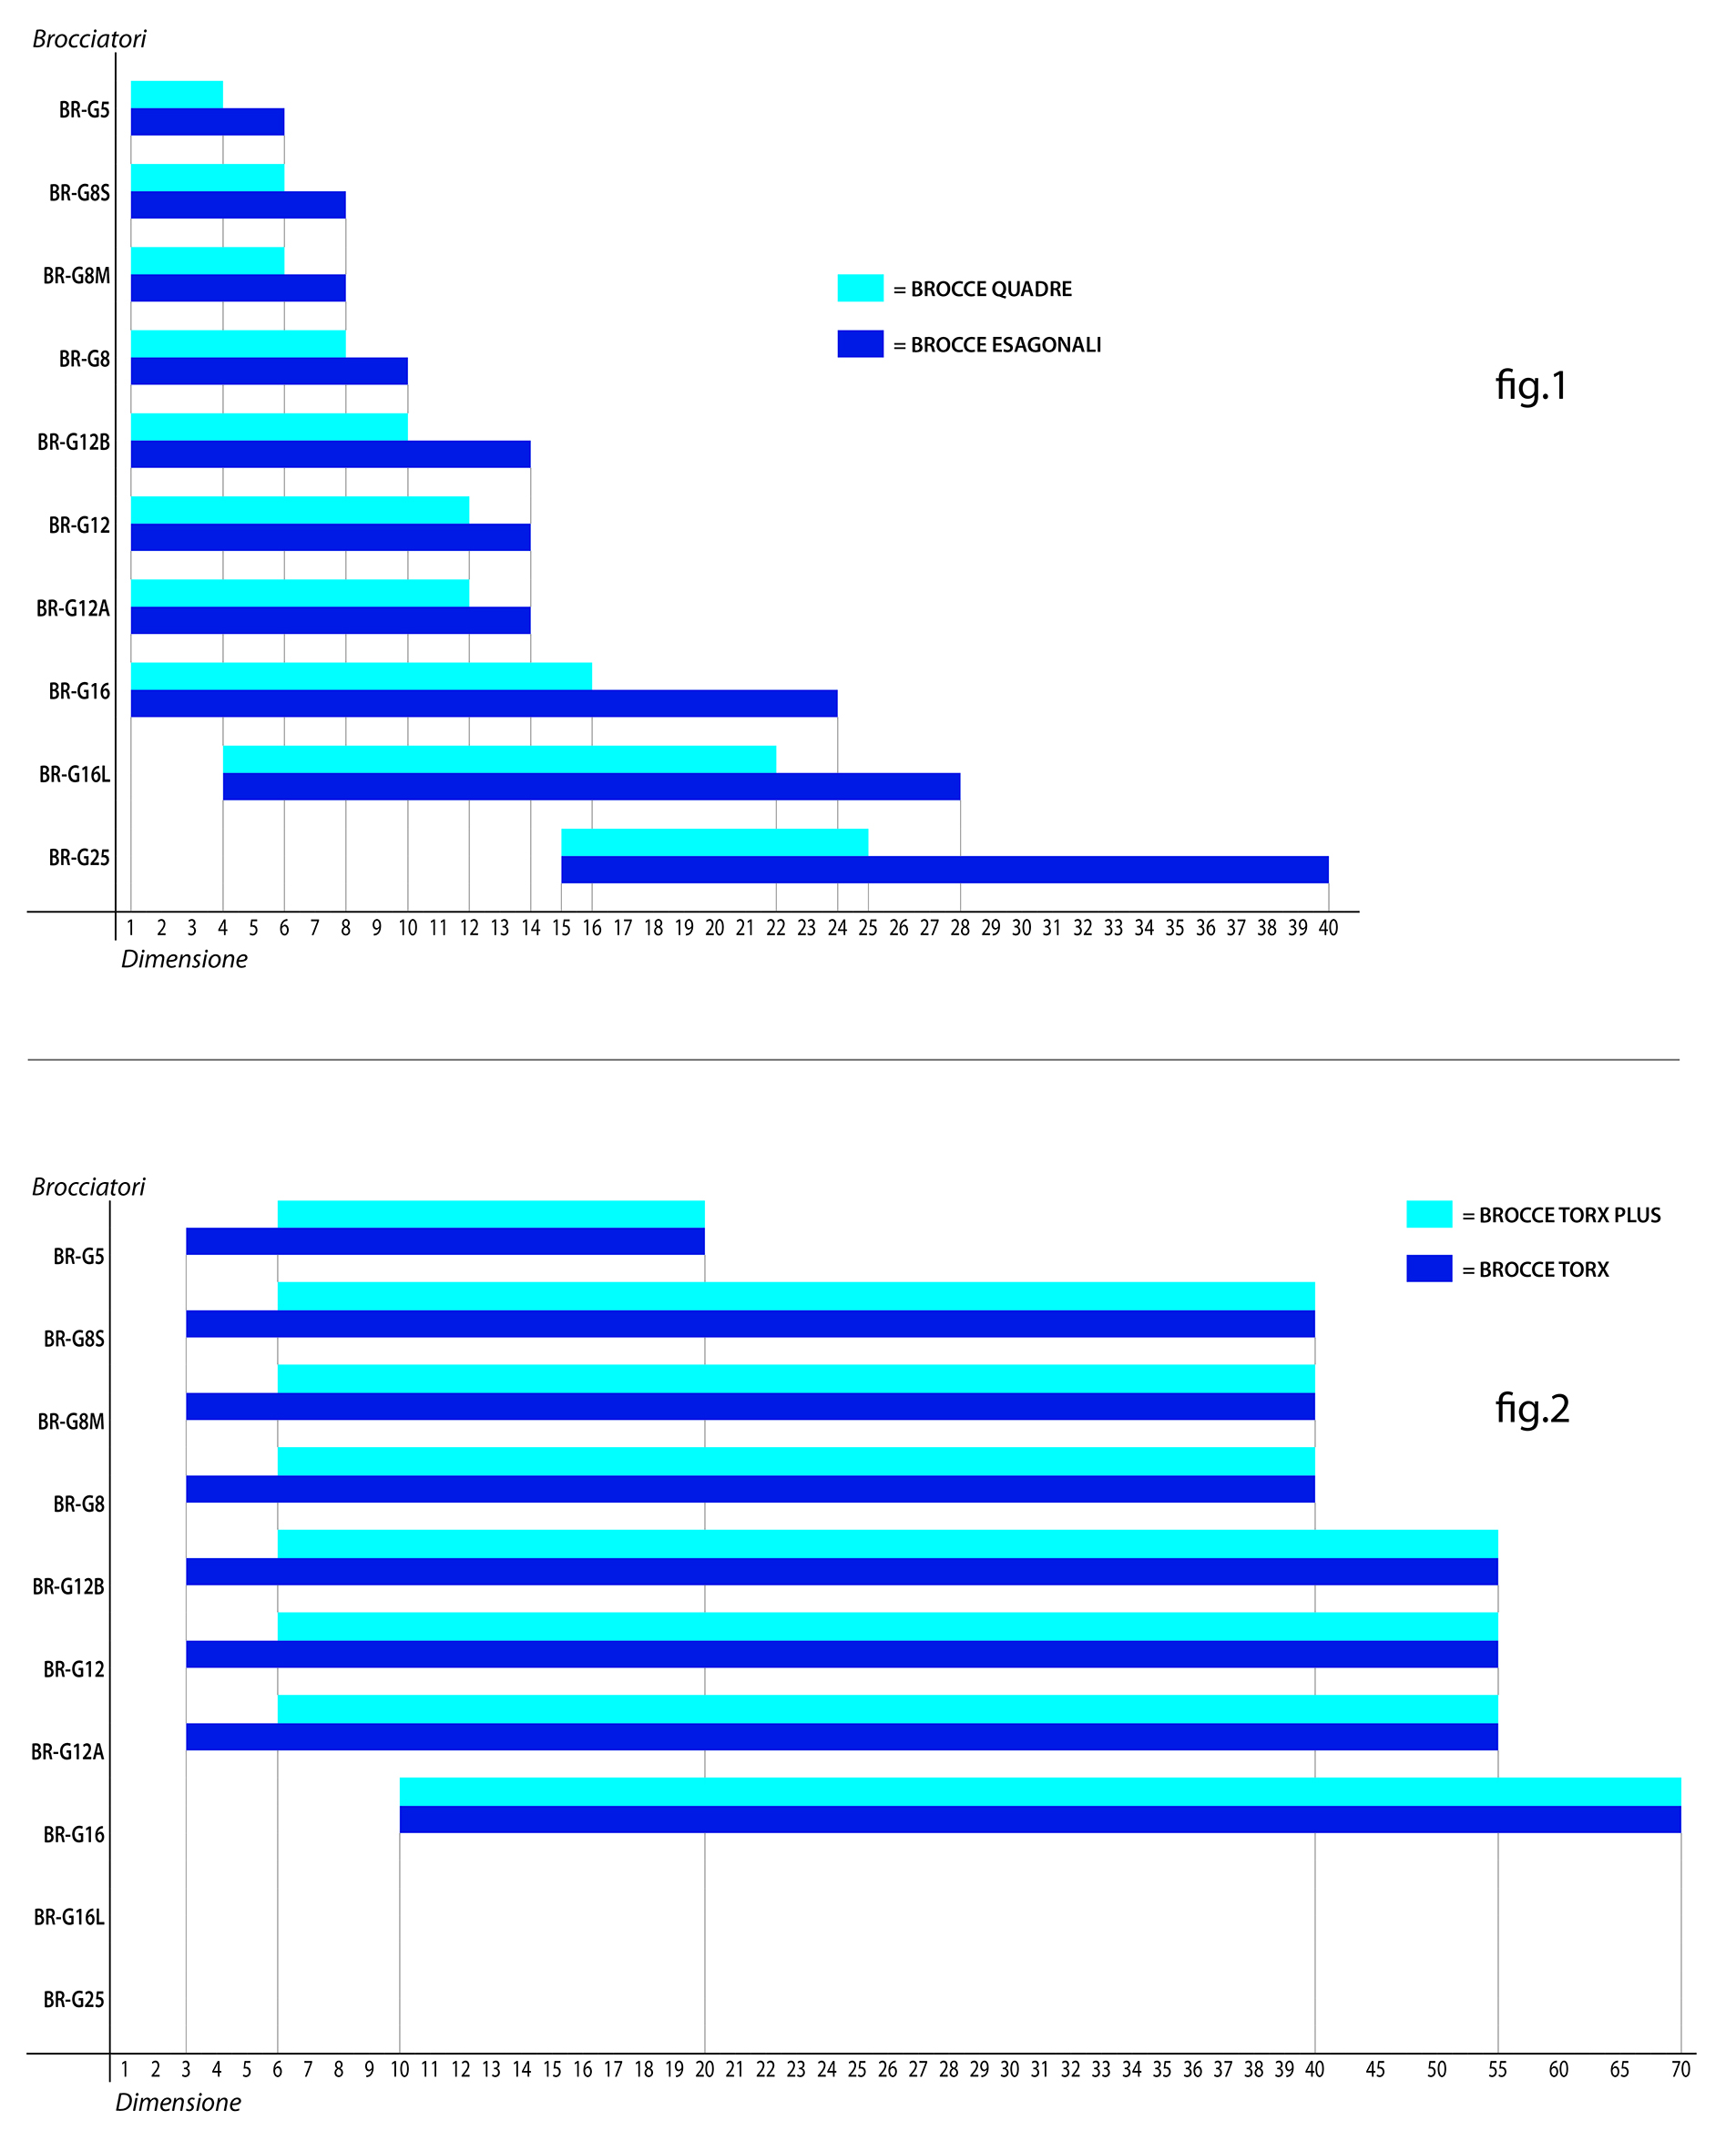
Срок службы инструментов Brighetti зависит от условий эксплуатации (насколько правильно они соблюдаются), от характеристик обрабатываемого материала, а также от количества снимаемого материала в зависимости от выполняемой операции.
Рекомендации по обеспечению более длительного срока службы брош
1) Используйте станок, обладающий достаточной жесткостью, чтобы выдерживать сильные осевые нагрузки, которые могут вызывать вибрации и/или прогибы.
2) Более длительный срок службы достигается за счёт регулярной проверки режущей кромки инструмента и, при необходимости, проведения лёгкой передней заточки до того, как кромки износятся чрезмерно.
Заточку можно выполнять плоской (угол откоса равен нулю).
При перезаточке инструмента размер профиля постепенно уменьшается — примерно на 0,01 за каждую десятую миллиметра удалённого материала. Напротив, у матриц для наружных профилей сечение режущей кромки постепенно увеличивается.
Поскольку ось резания должна оставаться соосной оси заготовки, необходимо, чтобы вылет инструмента за пределы опорной поверхности броширующего станка постоянно составлял:
– 45 мм для G16L
– 25 мм для G12 и G16
– 18 мм для G8
– 10 мм для G5
В случае, если зазор после перезаточки превышает 1 мм, необходимо компенсировать его с помощью прецизионной шайбы, которую следует установить на хвостовик инструмента для восстановления указанного зазора.
ВИДЫ ЗАТОЧКИ, РЕКОМЕНДУЕМЫЕ В ЗАВИСИМОСТИ ОТ ТИПА ОБРАБАТЫВАЕМОГО МАТЕРИАЛА
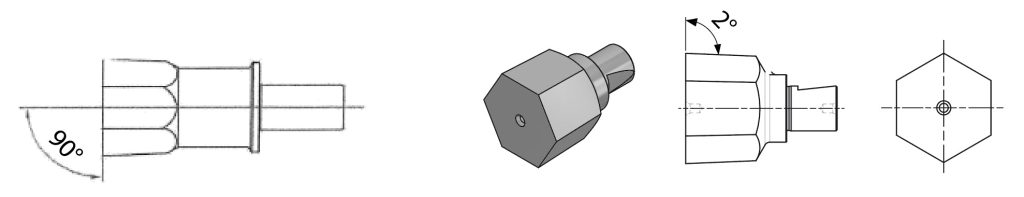
СТАНДАРТНАЯ ЗАТОЧКА «Brighetti Meccanica»
Заточка с плоской поверхностью и углом скоса 2°.
ЗАТОЧКА С ИСПОЛЬЗОВАНИЕМ ЧАШЕЧНОГО ИНСТРУМЕНТА «
» Заточка по запросу для цветных металлов и нержавеющих сталей с пределом прочности (Rm) менее 900 Н/мм² с углом отвода 2°.
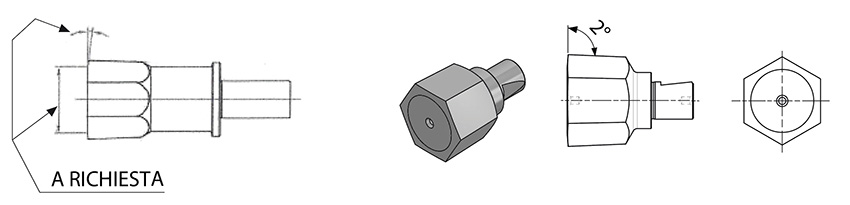
ПЛОСКАЯ ЗАТОЧКА, ПЕРПЕНДИКУЛЯРНАЯ К РЕЖУЩЕЙ КРАЙНЕЙ ПОВЕРХНОСТИ
Заточка по запросу для чугуна и нержавеющих сталей с пределом прочности Rm свыше 900 Н/мм² при угле отклонения 2°.
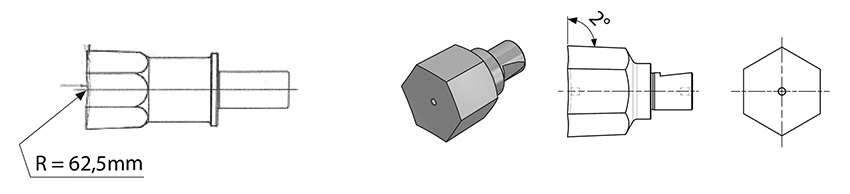
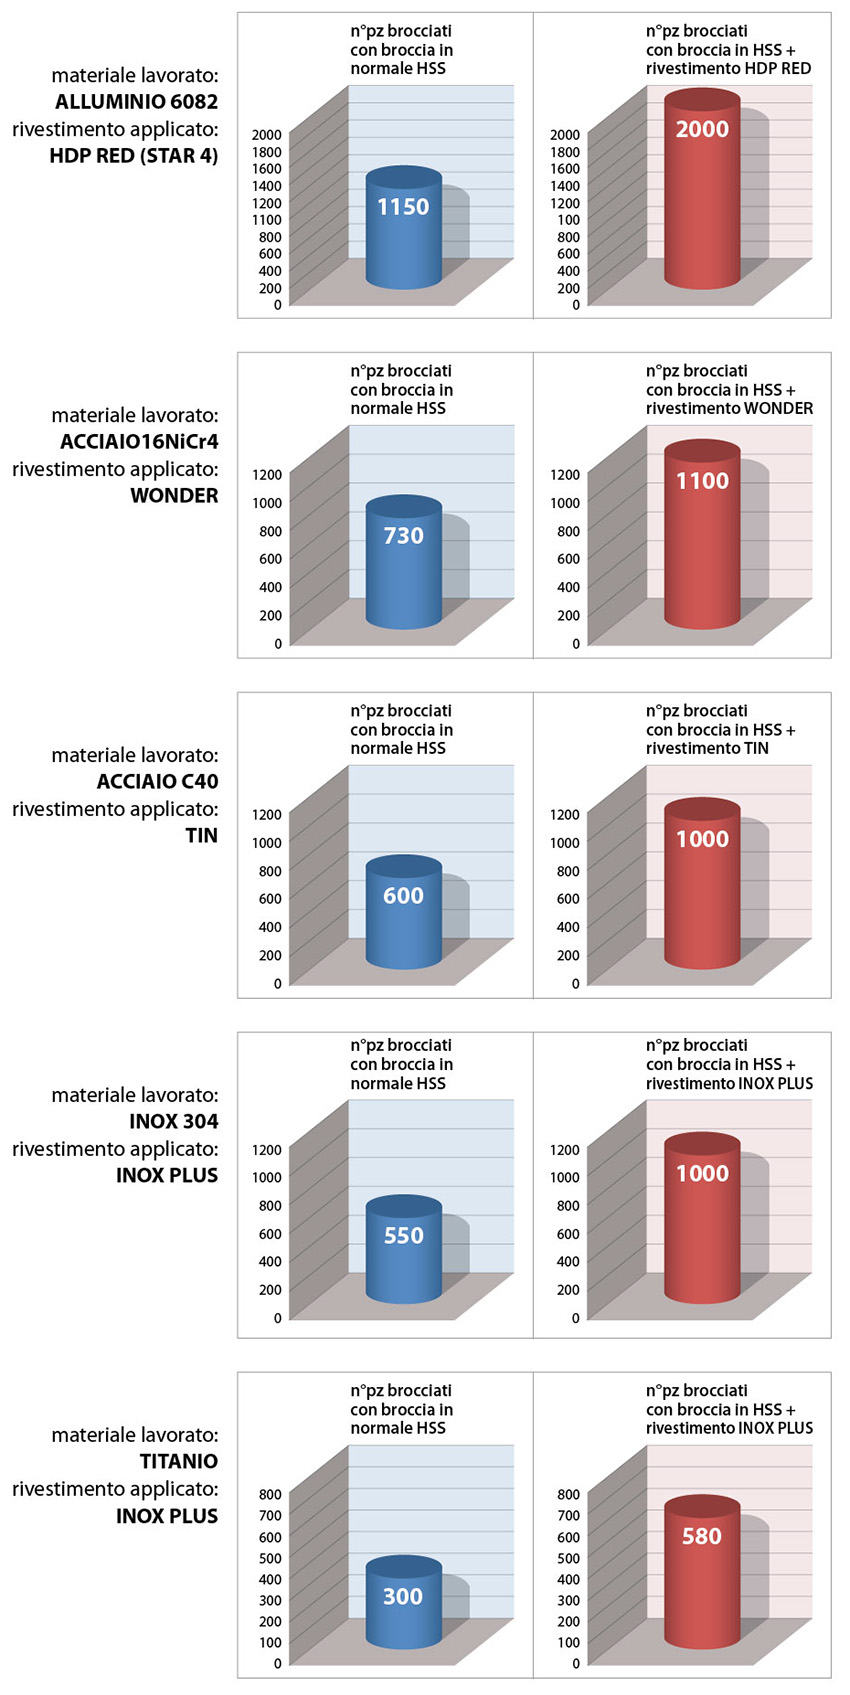
При обработке квадратных пазов следует помнить, что объем удаляемого материала почти в два раза превышает аналогичный показатель для шестигранного паза, поэтому требуемое усилие будет больше. Для таких операций обычно требуются станки с высокой жесткостью и значительной мощностью.
По возможности, особенно при размерах сверх 20 мм, следует применять следующие меры:
1) предварительное отверстие должно быть максимально большим
2) по возможности рекомендуется заказать скругление граней, чтобы устранить острую кромку, которая является наиболее уязвимым местом инструмента (см.«ТИПЫ ЗАТОЧКИ ПО ЗАПРОСУ, ЗАЩИЩАЮЩИЕ БРОШИ ОТ ИЗНОСА»)
3) если требуется квадратное сечение с четырьмя полными плоскостями, можно использовать UT-SQ с заглубленным режущим краем.
Разумеется, те же соображения применимы и к изготовлению шестигранных пазов больших размеров, как правило, превышающих 26 мм.
Виды заточки по запросу, предотвращающие поломки от износа.
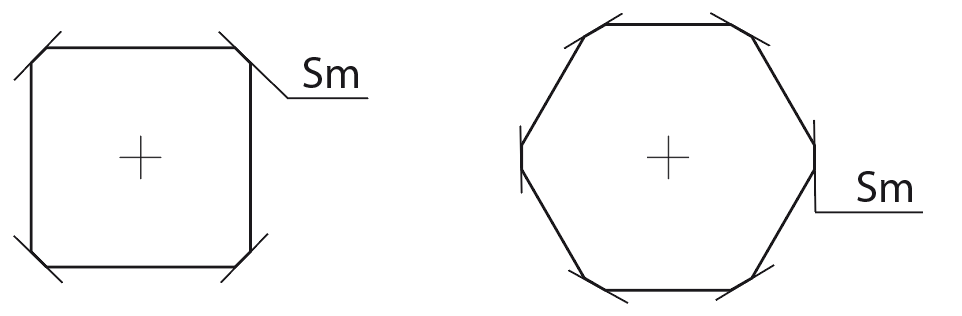
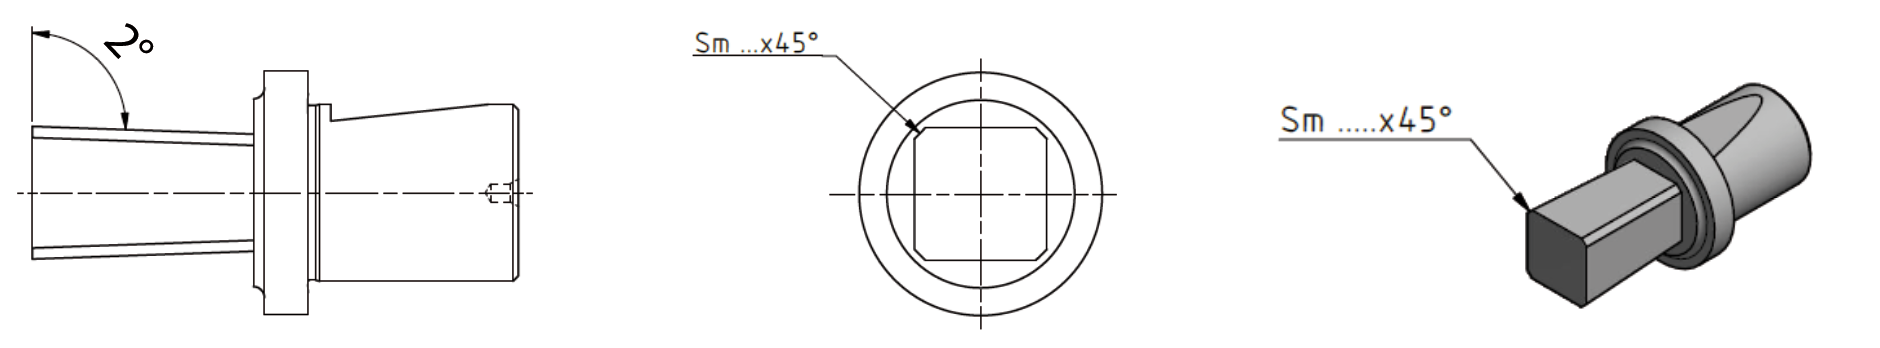
Чтобы избежать или устранить возможное повреждение/сколочение кромок из-за сопротивления материала, протяжки можно заточить, как показано на следующих рисунках:
УГЛЫ С РАДИУСОМ
квадратный / шестигранный профиль
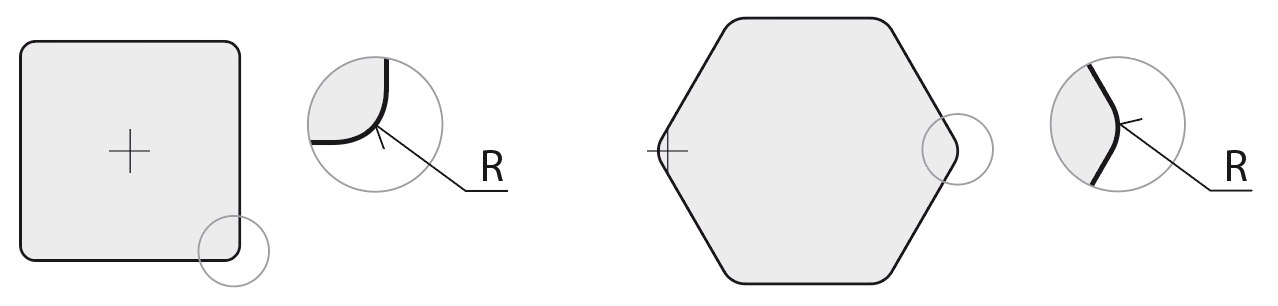
Квадратная долота с ЗАКРУГЛЕННЫМИ ГРАНЯМИ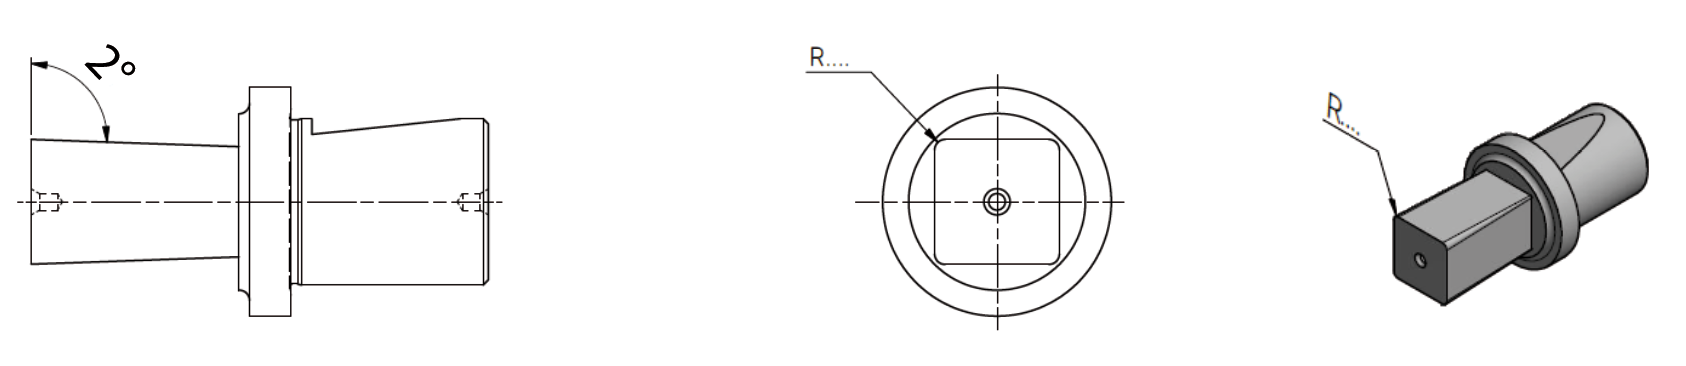
УГЛЫ С ОТРЕГУЛИРОВАННЫМ ДИАМЕТРОМ
квадратный / шестигранный профиль
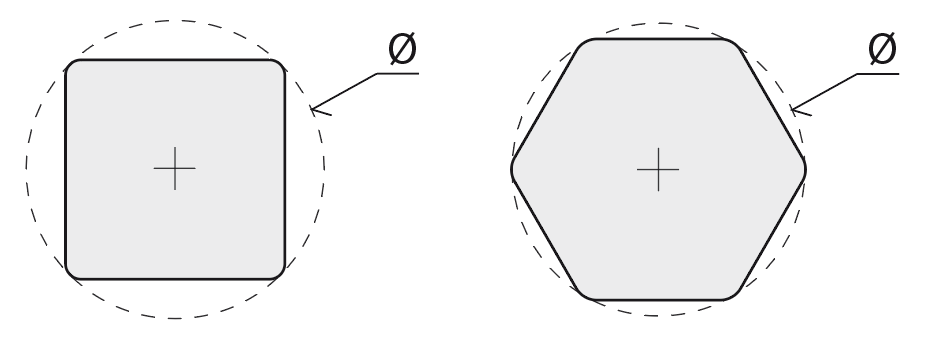
Квадратный сверло с ШЛИФОВАННЫМИ ГРАНТЯМИ
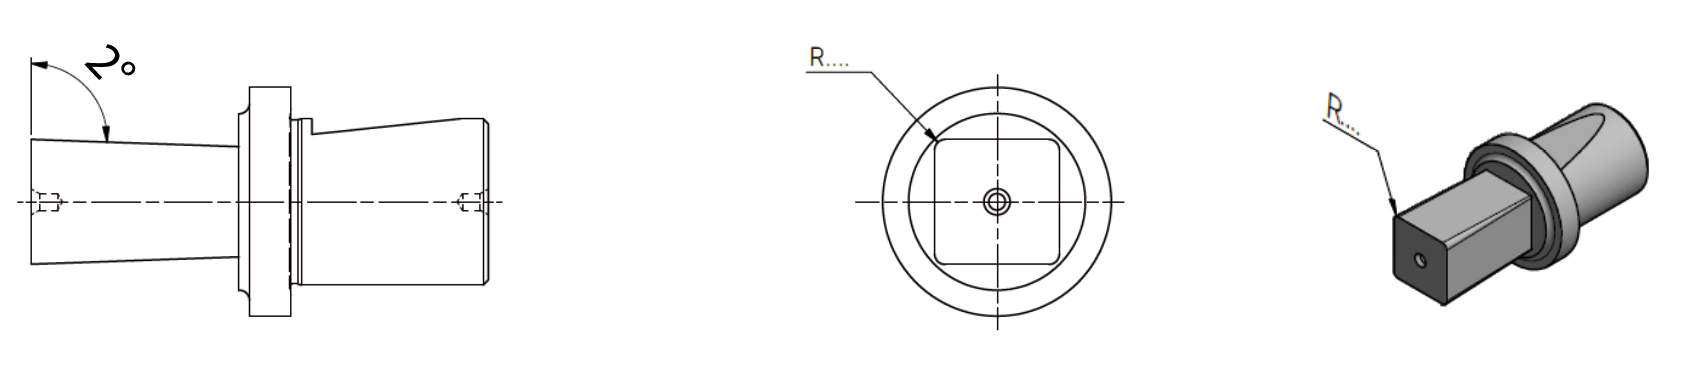
СКРУГЛЕННЫЕ УГЛЫ «
» — квадратный/шестигранный профиль
Квадратная долота со СКРУГЛЕННЫМИ ГРАНЯМИ
ОБРАБОТКА СПЕЦИАЛЬНЫХ ПРОФИЛЕВ
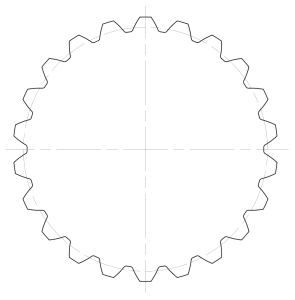
1 — ЭВОЛЮНТНАЯ ЗУБЧАТАЯ ПЕРЕДАЧА (например, DIN 5480):
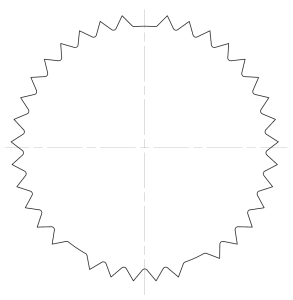
2 – ОТСУТСТВИЕ ЗУБОВ:
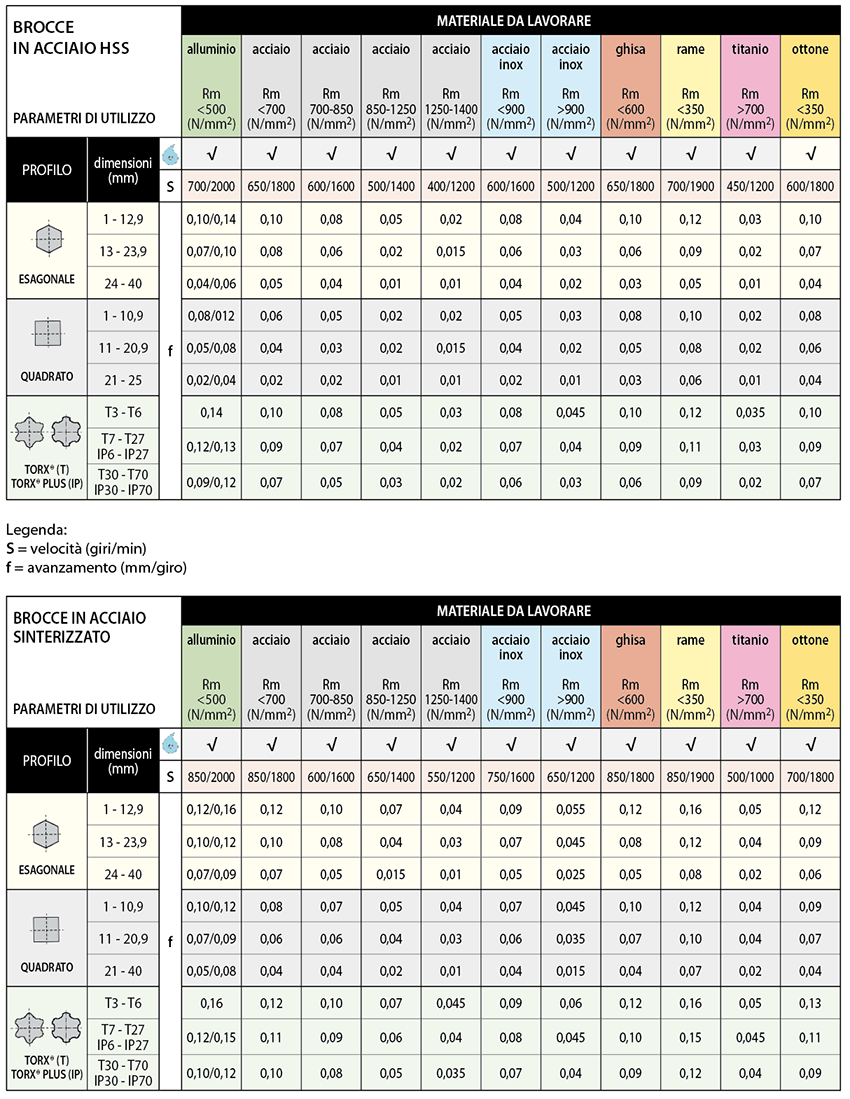
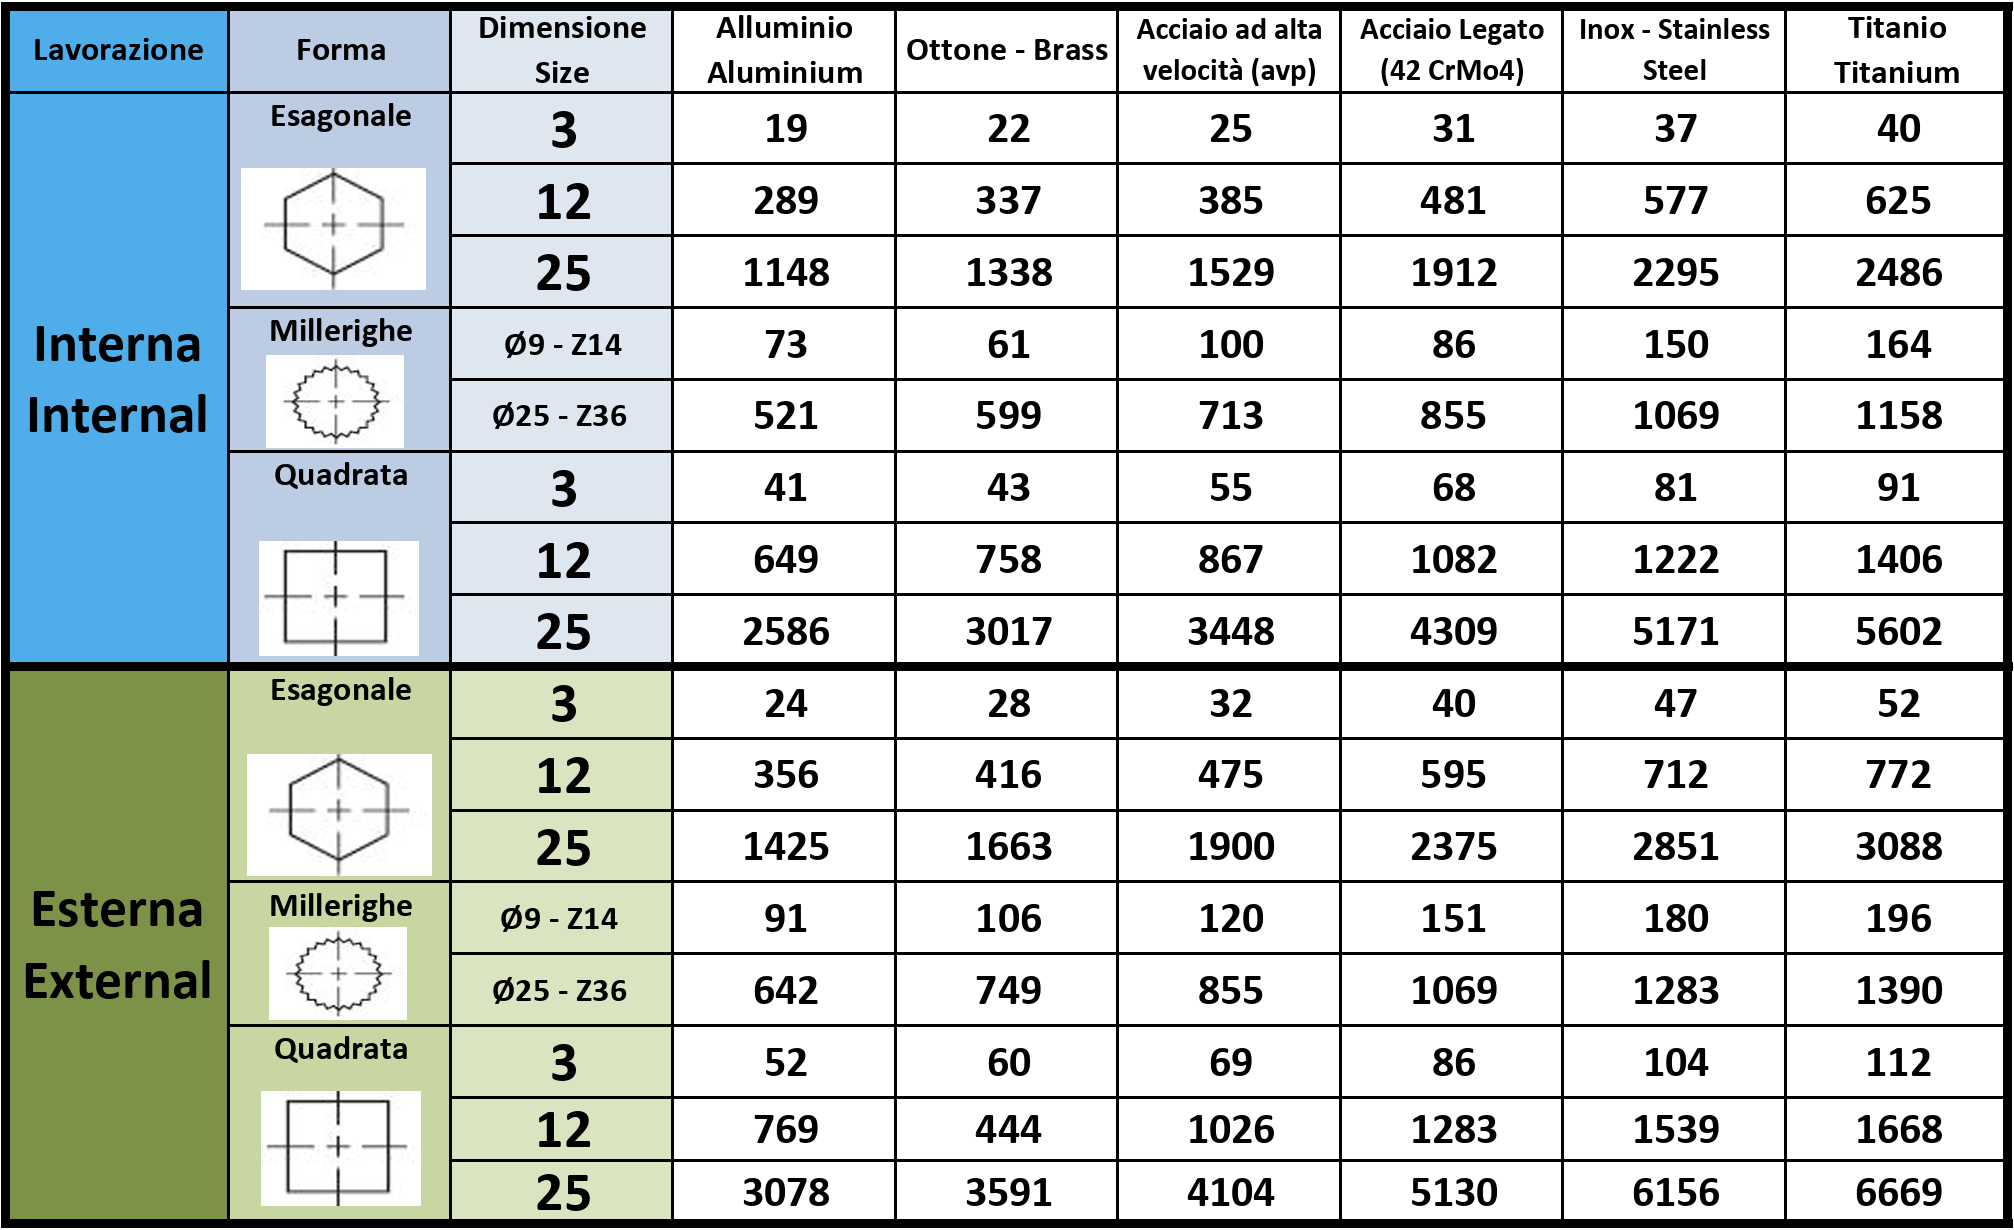
Данная таблица приведена в качестве справочной информации для сравнения рабочих нагрузок между различными формами, размерами и материалами.
Указанные значения учитывают правильную технологию обработки (предварительное сверление, снятие фаски, глубина предварительного отверстия и т. д.)
При пересчете в кВт следует учитывать, что 1 кВт = 102 кгс·м (приблизительно)
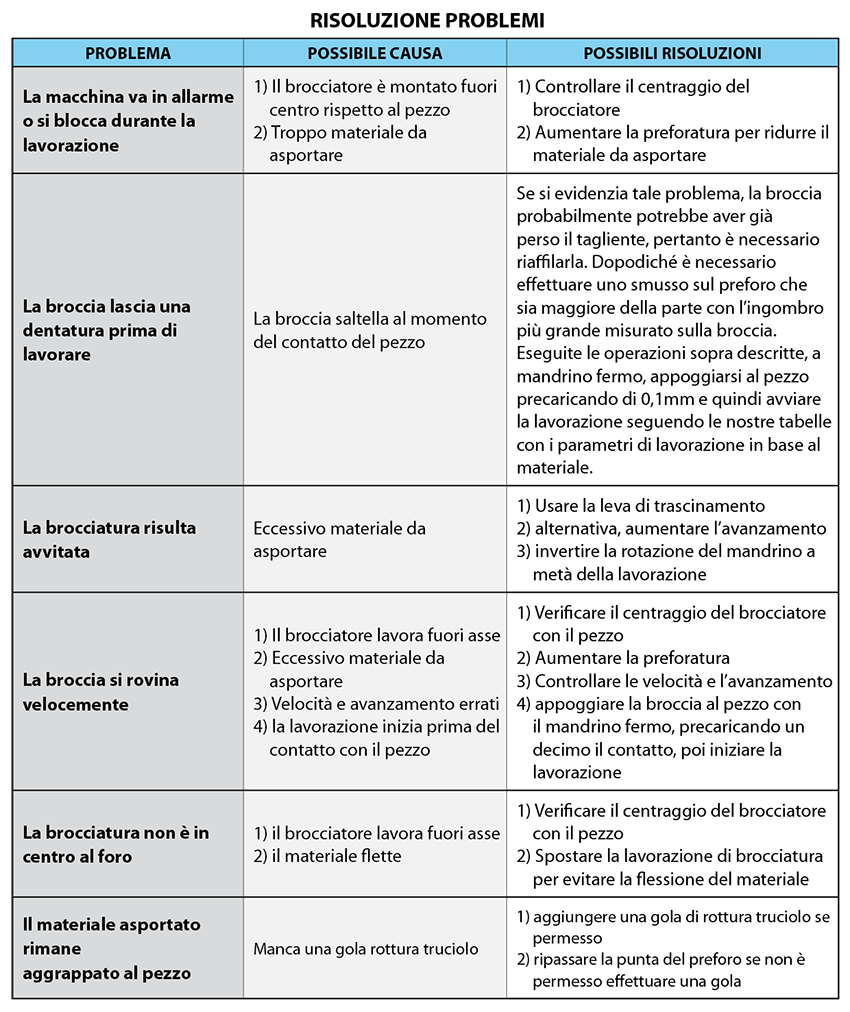
Ниже приведены некоторые рекомендации по устранению неполадок при механической обработке: