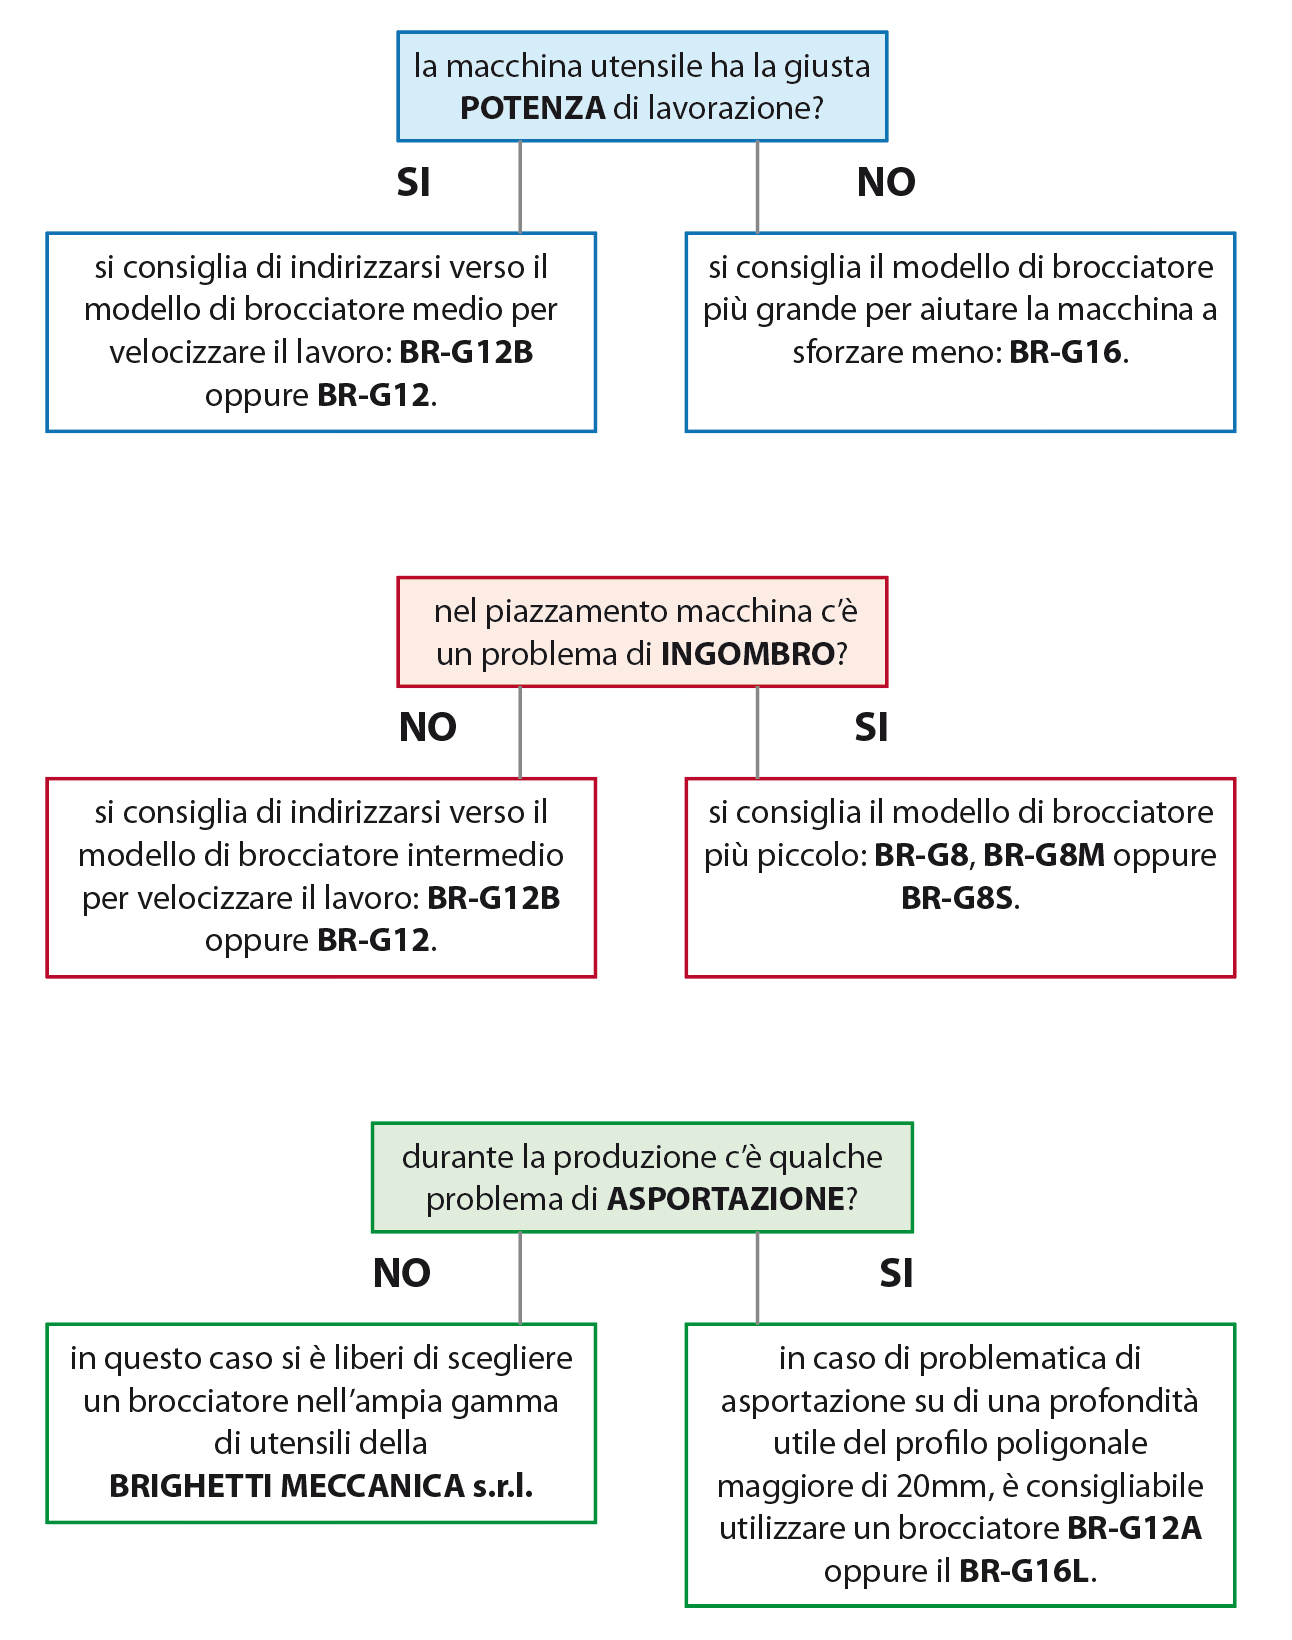
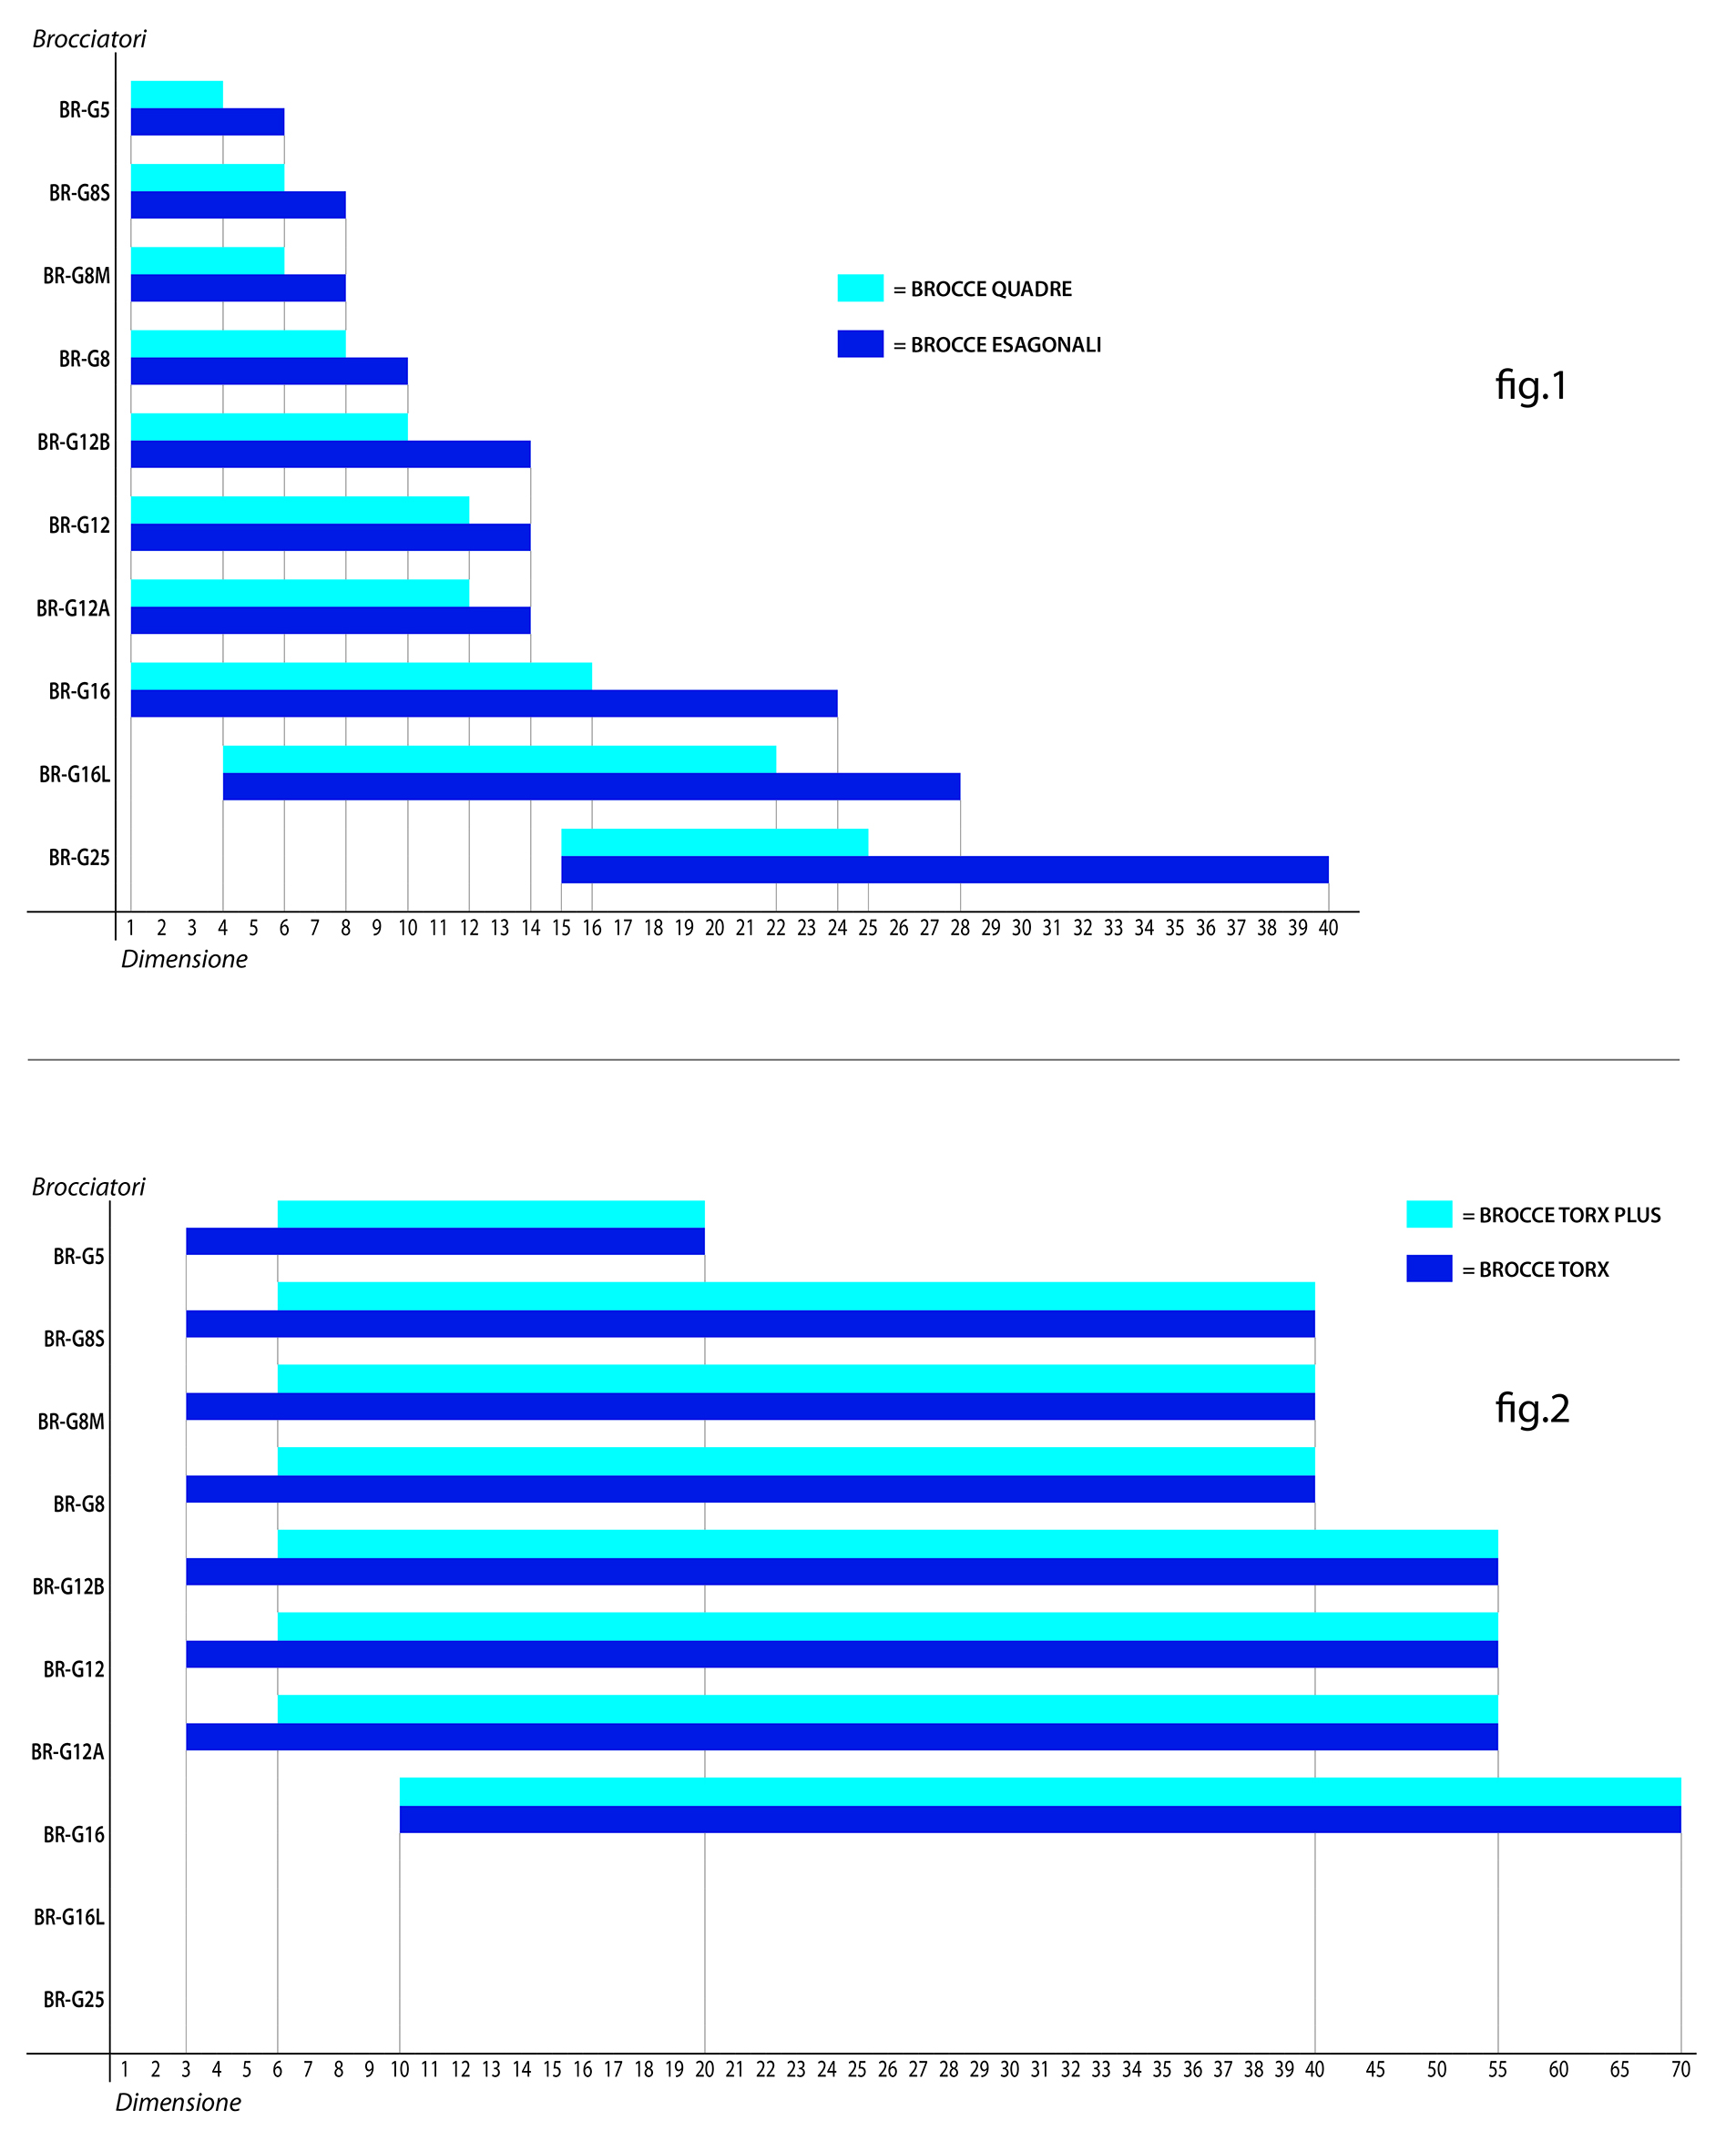
Les dimensions hors tout de la brocheuse et de la broche varient en fonction du type de brocheuse et peuvent être les suivantes :
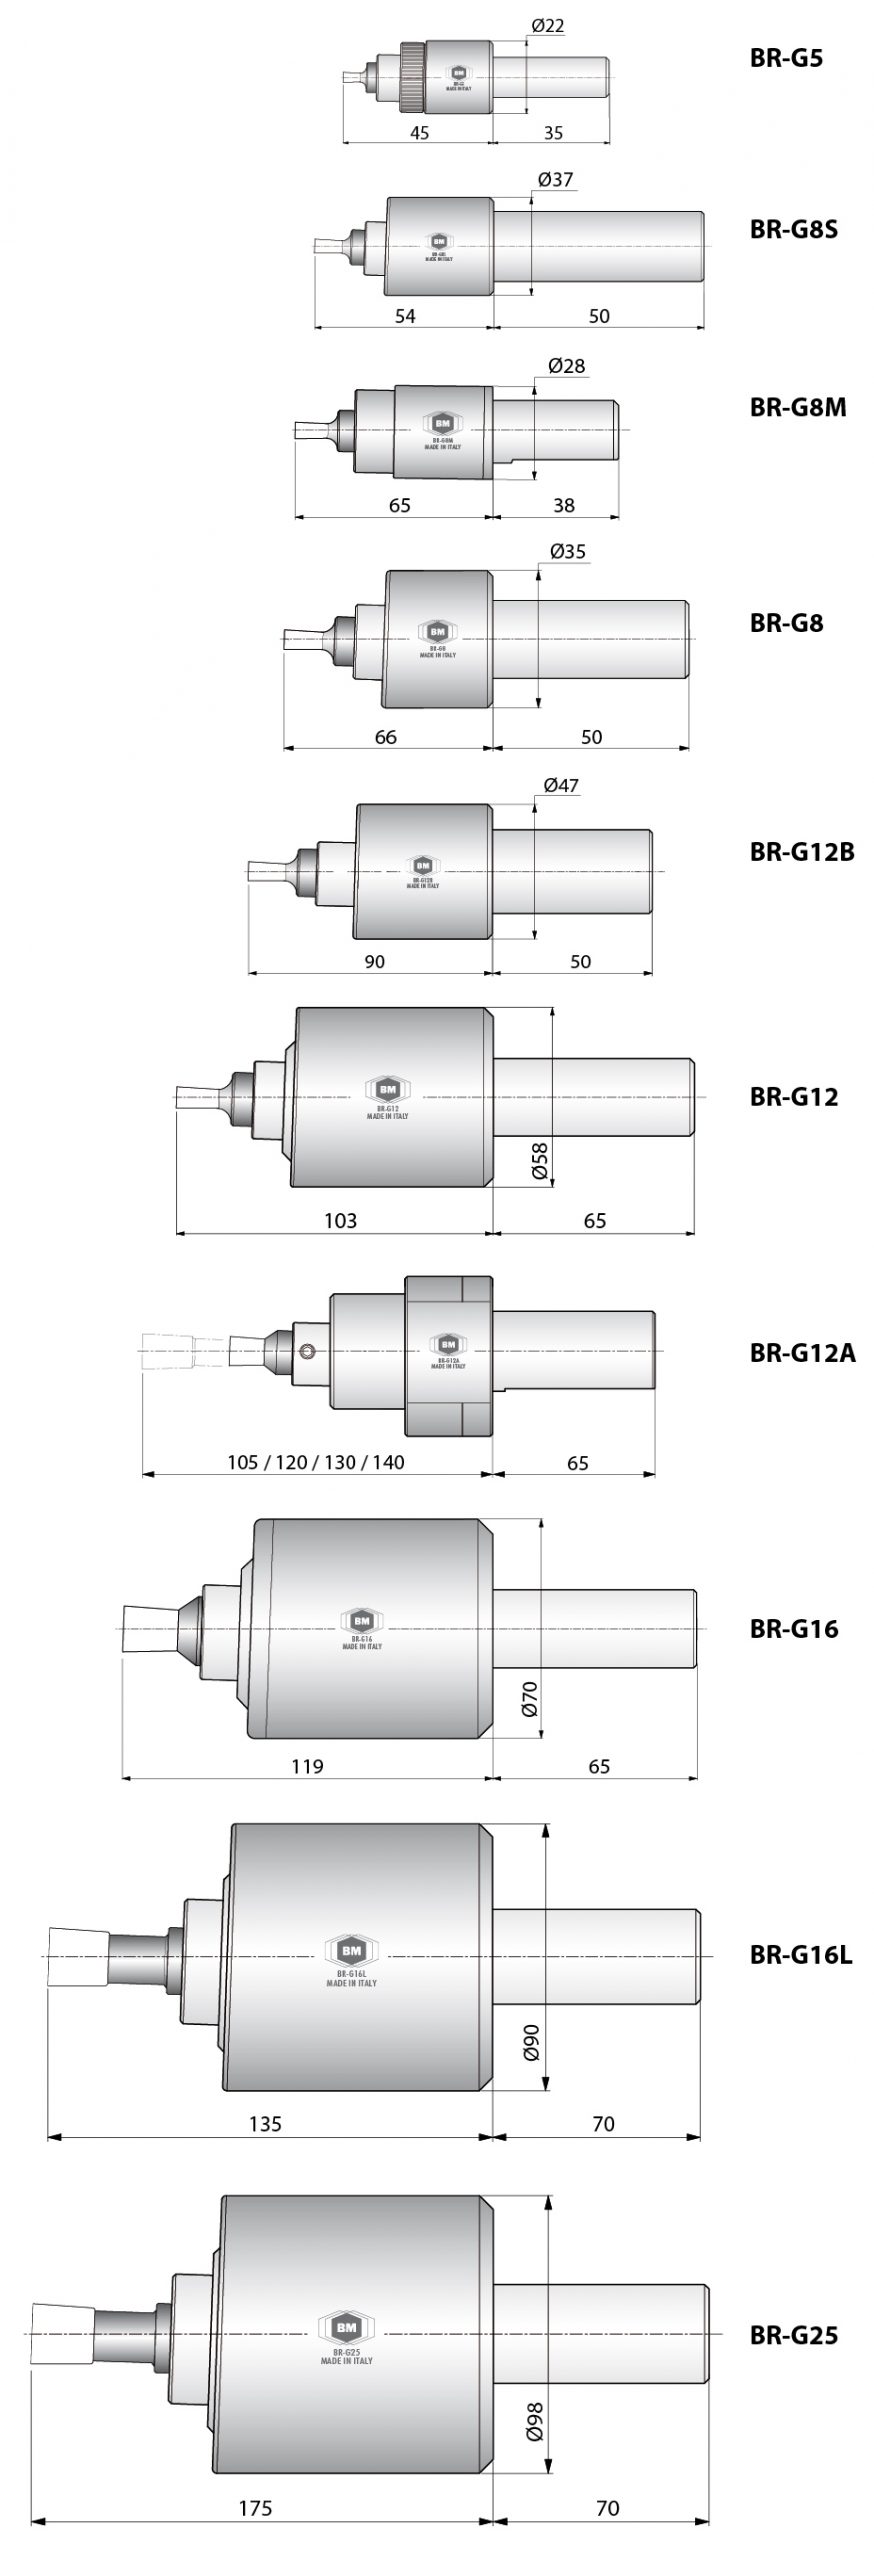
Les dimensions hors tout de la brocheuse et de la broche varient en fonction du type de brocheuse et peuvent être les suivantes :
La durée de vie des outils Brighetti dépend des conditions d’utilisation, plus ou moins appropriées, des caractéristiques du matériau à usiner et de la quantité de matière enlevée en fonction de la section à réaliser.
Conseils pour prolonger la durée de vie de la broche
1) Utilisez une machine-outil suffisamment rigide pour supporter les fortes poussées axiales susceptibles de provoquer des vibrations et/ou des flexions.
2) Pour prolonger la durée de vie de l’outil, vérifiez régulièrement l’arête de coupe et, le cas échéant, procédez à de légers réaffûtages frontaux avant que les arêtes ne s’usent excessivement.
Le réaffûtage peut être effectué à plat (angle de dépouille nul).
Lors du réaffûtage de l’outil, la dimension du profil diminue progressivement, d’environ 0,01 pour chaque dixième de mm enlevé. À l’inverse, les matrices pour profils extérieurs présentent une section de coupe qui augmente progressivement.
Étant donné qu’il faut maintenir l’axe de coupe concentrique à l’axe de la pièce, il est nécessaire que la saillie de l’outil par rapport au plan d’appui de la brocheuse reste constamment de :
– 45 mm pour le G16L
– 25 mm pour les G12 et G16
– 18 mm pour le G8
– 10 mm pour le G5
Si le réaffûtage dépasse 1 mm, il faudra compenser à l’aide d’une rondelle rectifiée à monter sur la tige de l’outil afin de rétablir cette cote.
TYPES D’AFFÛTAGE À DEMANDE EN FONCTION DU TYPE DE MATÉRIAU À USINER
AFFÛTAGE STANDARD « Brighetti Meccanica »
Affûtage avec surface plane et angle de dépouille de 2°.
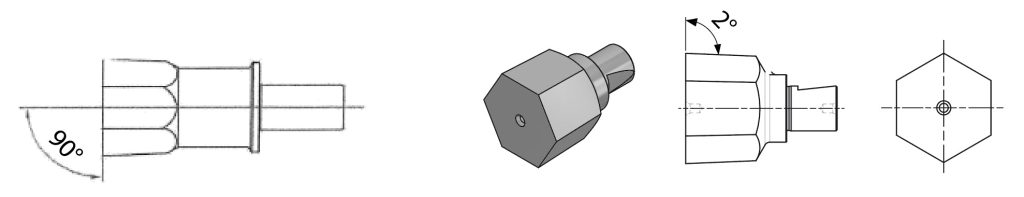
AFFÛTAGE EN COUPE
Affûtage sur demande pour les matériaux non ferreux et les aciers inoxydables dont la résistance à la traction (Rm) est inférieure à 900 N/mm² et dont l’angle de dépouille est de 2°.
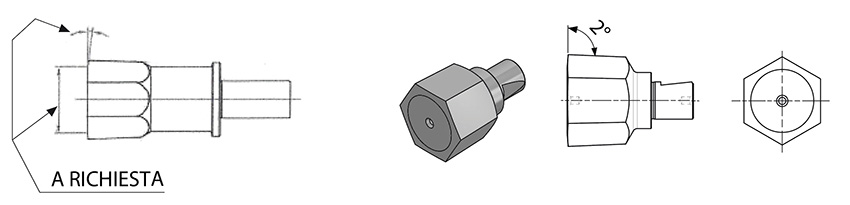
AFFÛTAGE À PLAT PERPENDICULAIRE AU BORD DE COUPE
Affûtage sur demande pour la fonte et les aciers inoxydables dont la résistance à la traction (Rm) est supérieure à 900 N/mm² et dont l’angle de dépouille est de 2°.
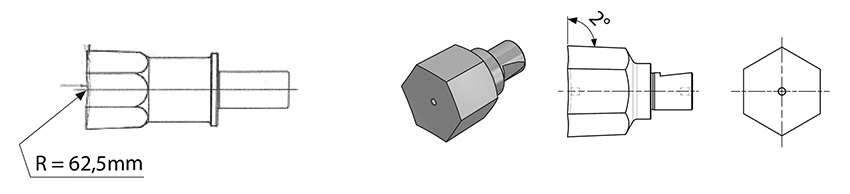
Lors de l’usinage de rainures carrées, il convient de garder à l’esprit que la quantité de matière à enlever est presque deux fois supérieure à celle d’une rainure hexagonale ; la poussée à exercer est donc plus importante. Ces opérations nécessitent généralement des machines très rigides et d’une puissance considérable.
Dans la mesure du possible, en particulier au-delà de 20 mm, il convient de prendre certaines précautions :
1) le pré-perçage doit toujours être aussi grand que possible
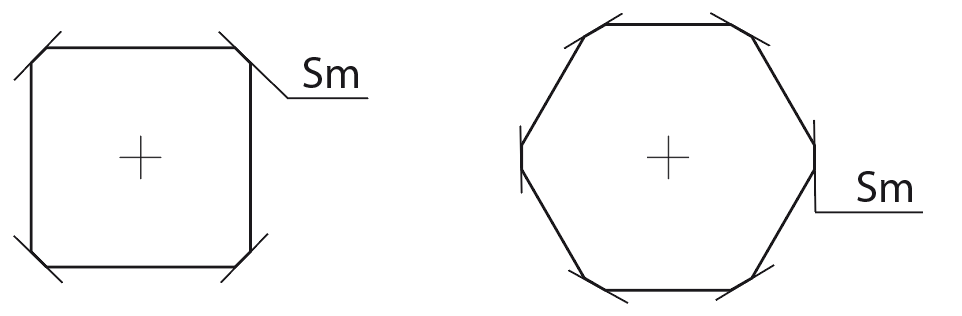
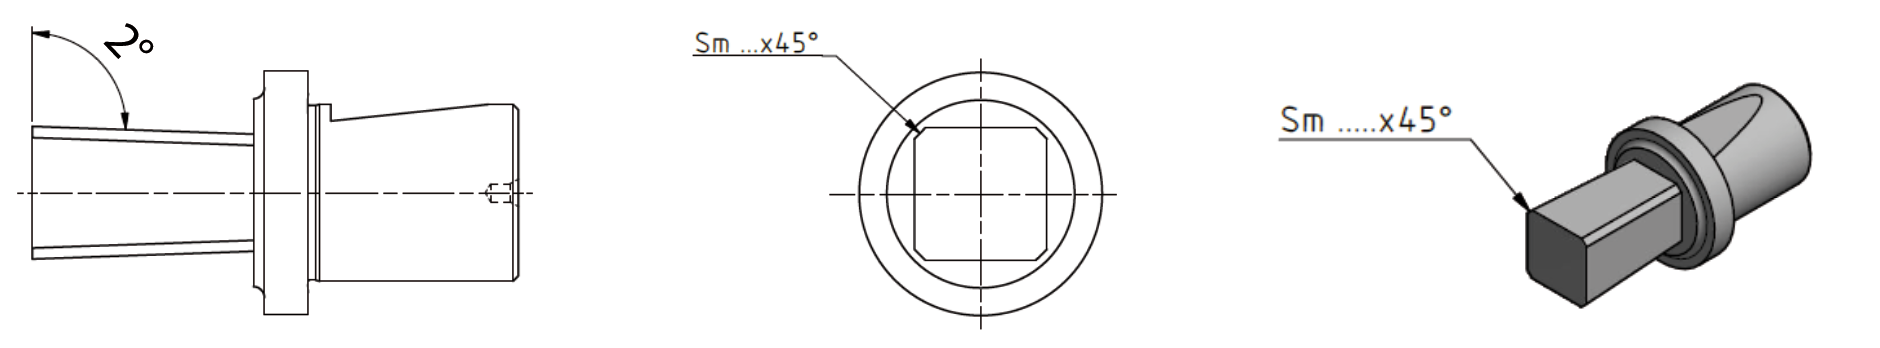
2) lorsque cela est possible, il est conseillé de demander à ce que les arêtes soient chanfreinées afin d’éliminer l’arête vive, qui constitue le point le plus fragile de l’outil (voir «TYPES D’AFFÛTAGE SUR DEMANDE QUI PROTÈGENT LES FORETS CONTRE L’USURE »)
3) si la section carrée est demandée avec les quatre faces complètes, il est possible d’utiliser un UT-SQ à alésage.
Bien entendu, ces mêmes considérations s’appliquent à la réalisation de rainures hexagonales de grandes dimensions, généralement supérieures à 26 mm.
TYPES D’AFFÛTAGE SUR DEMANDE PROTÉGANT LES BRETELLES DE L’USURE
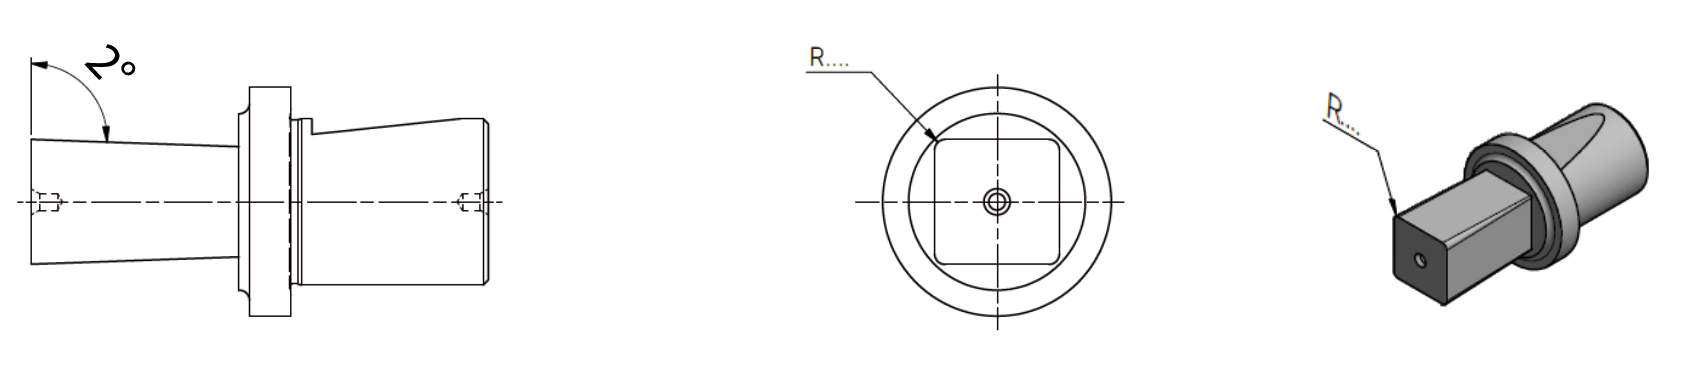
Pour éviter ou remédier à l’éventuelle cassure/écaillage des bords dû à la résistance du matériau, les broches peuvent être affûtées comme indiqué dans les figures suivantes :
ANGLES AVEC RAYON
profil carré / hexagonal
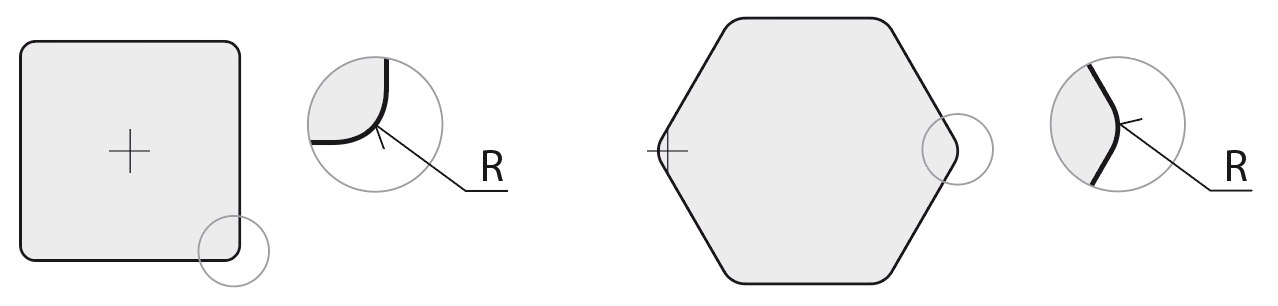
Broche carrée à ARÊTES ARRONDIES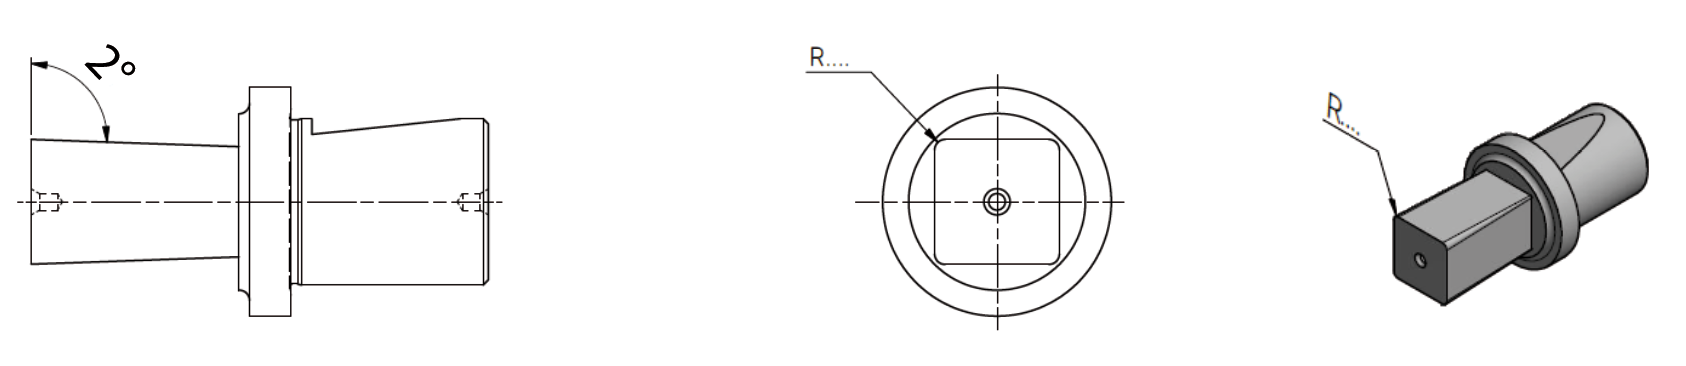
ARÊTES AU DIAMÈTRE RECTIFIÉ
profil carré / hexagonal
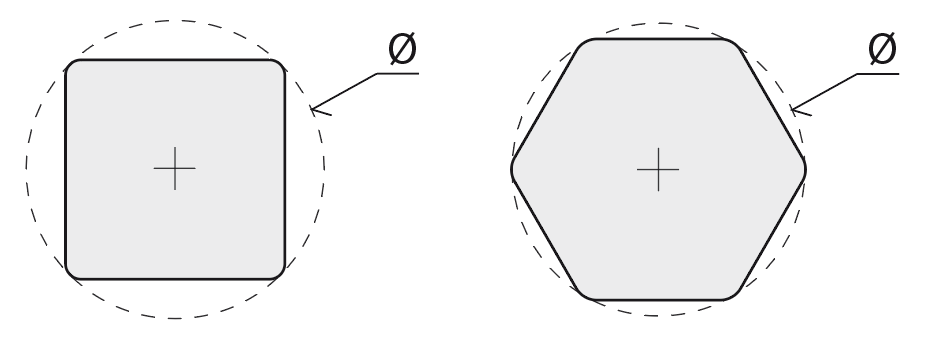
Broche carrée à ARÊTES RECTIFIÉES
ARÊTES CHANFREINÉES
, profil carré / hexagonal
Broche carrée à ARÊTES CHANFREINÉES
USINAGE DE PROFILS SPÉCIAUX
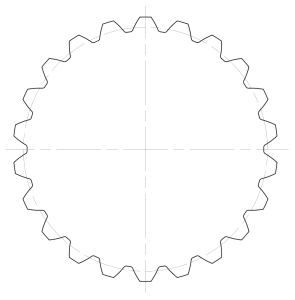
1 – DENTURE ÉVOLUTIVE (par ex. DIN 5480) :
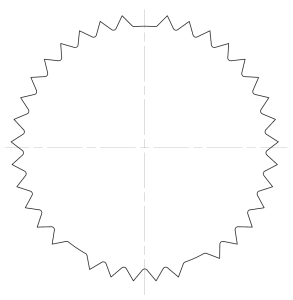
2 – DENTS MANQUANTES :
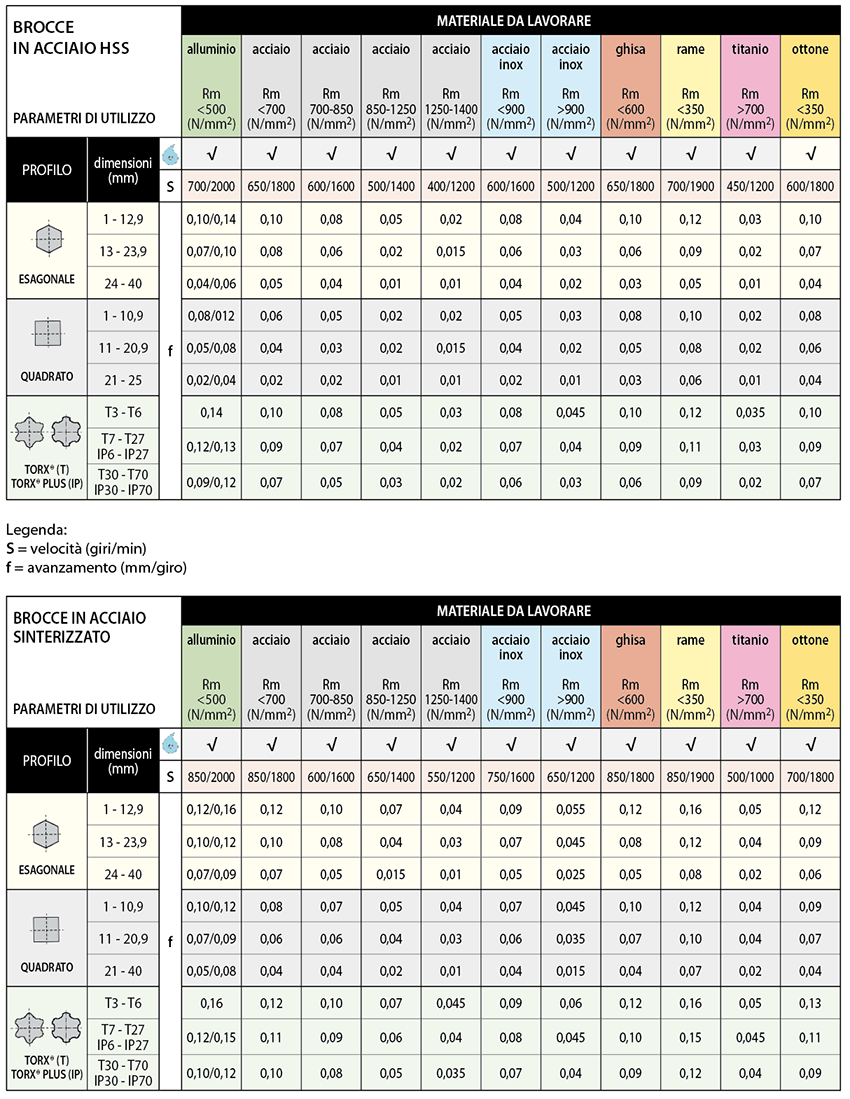
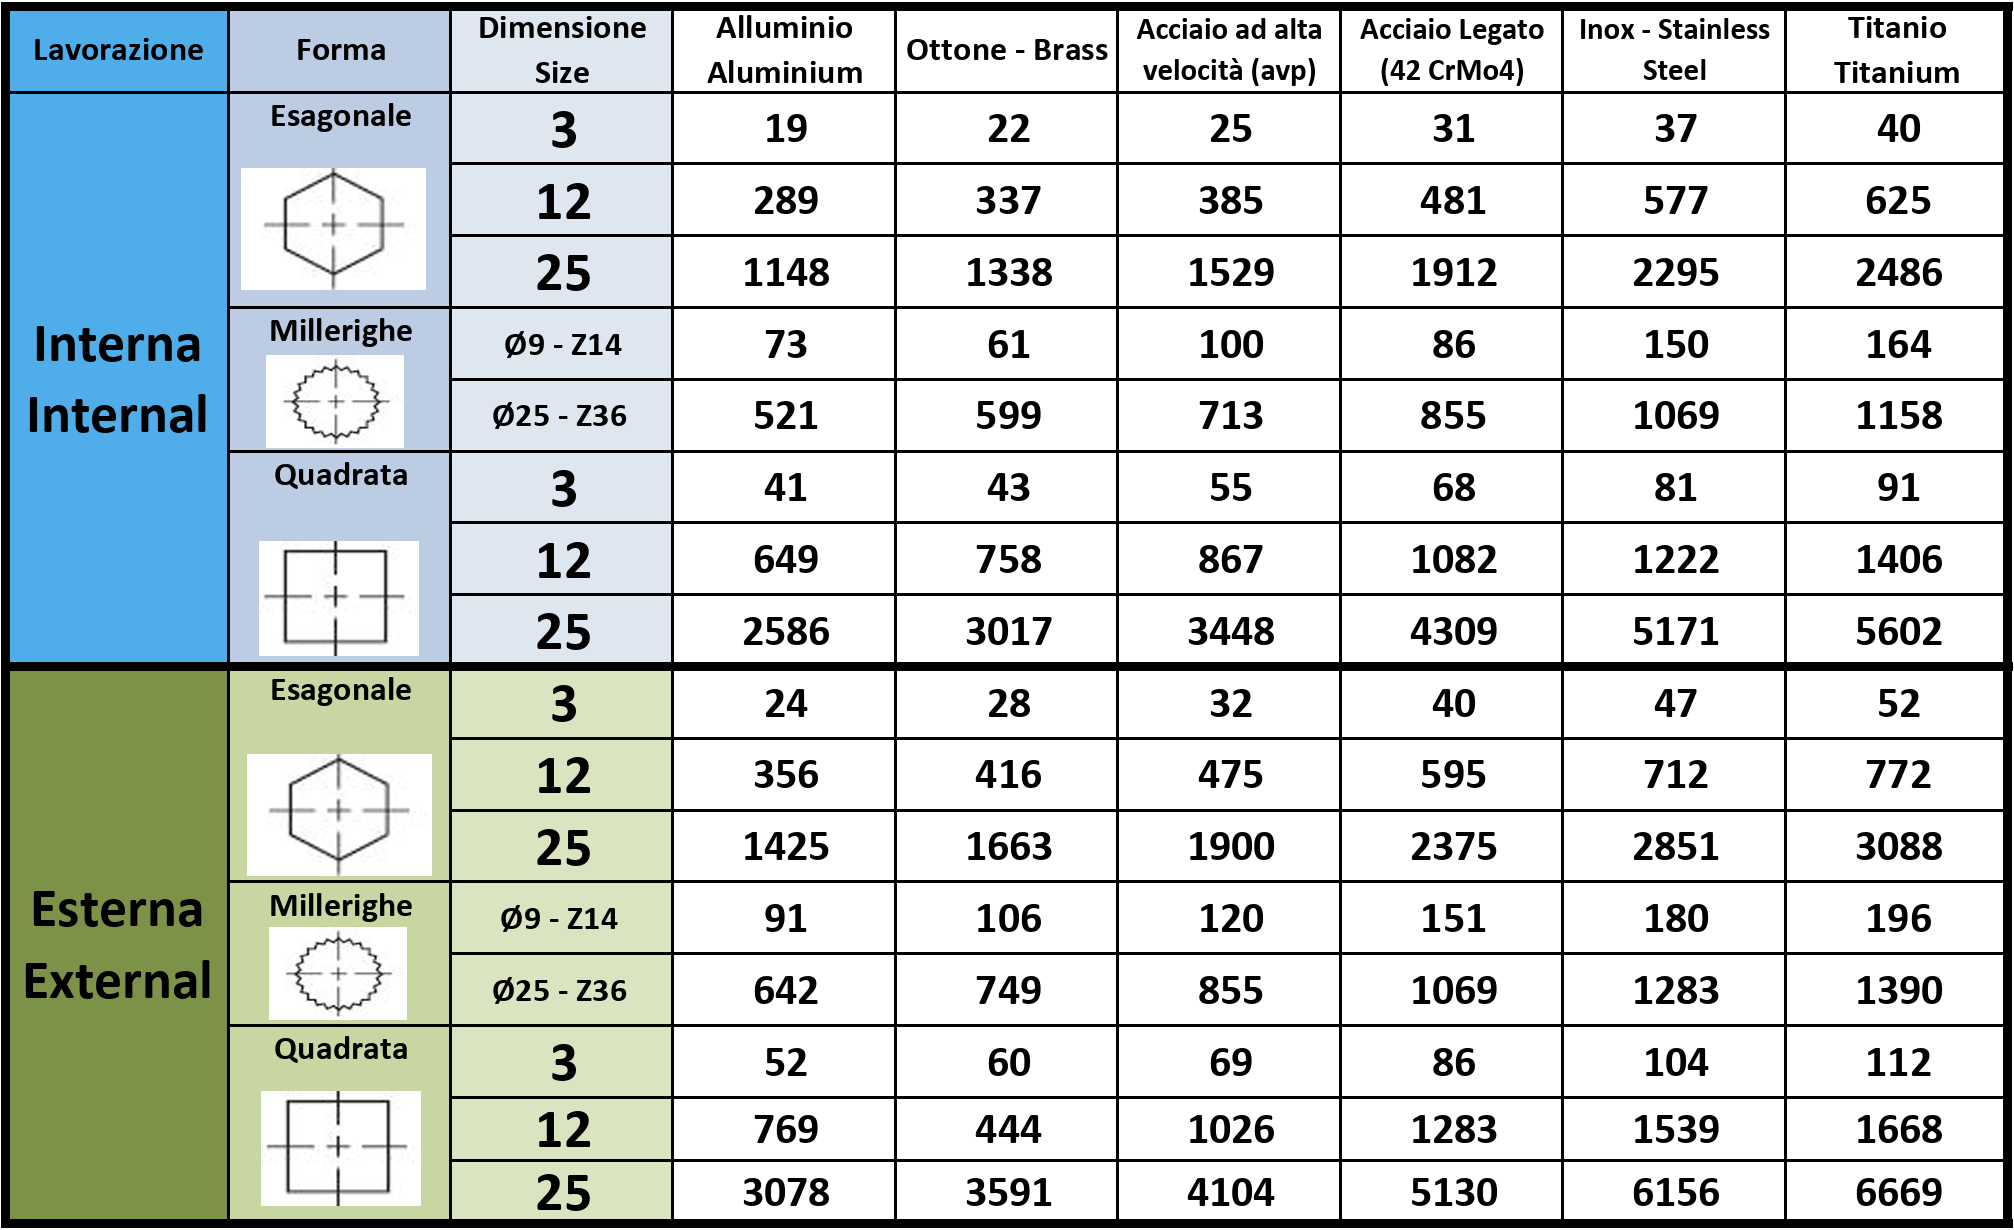
Le tableau est fourni à titre de référence pour comparer les charges de travail entre les différentes formes, dimensions et matériaux.
Ces valeurs tiennent compte d’une procédure d’usinage correcte (pré-perçage, chanfreinage, profondeur de pré-perçage, etc.)
Pour la conversion en kW, veuillez noter que 1 kW = 102 kgf*m (environ)
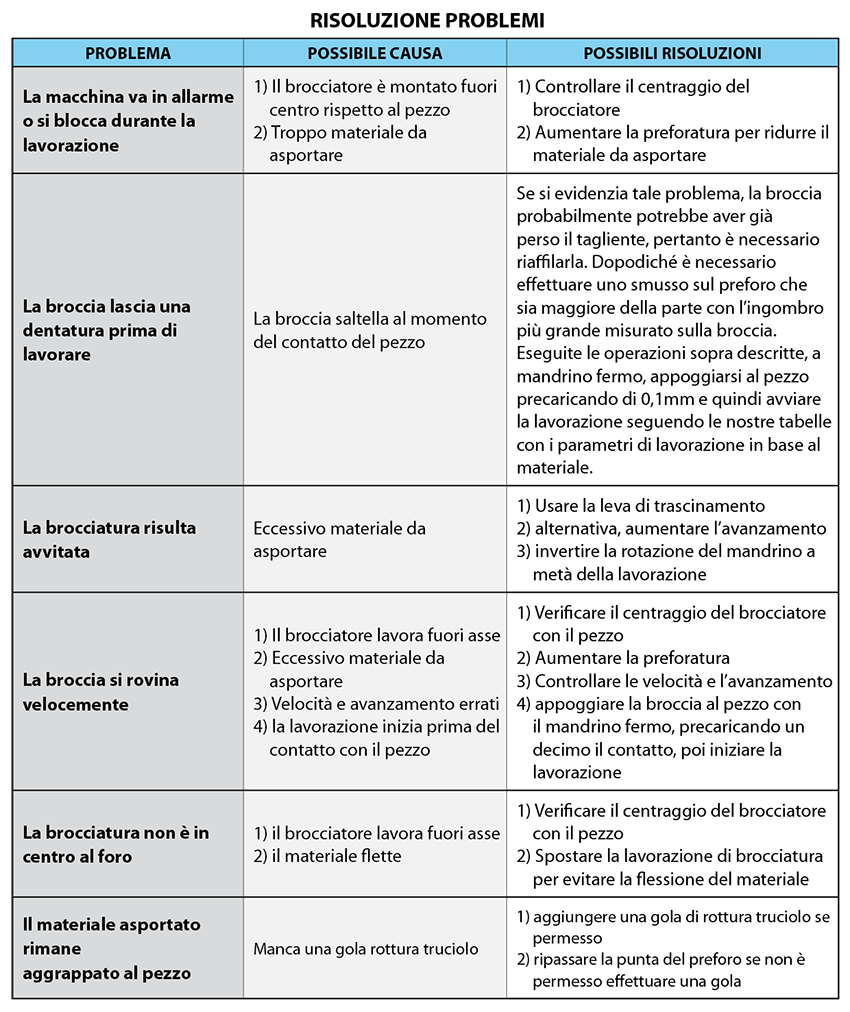
Voici quelques conseils pour résoudre les problèmes rencontrés lors de l’usinage :