Die Gesamtabmessungen von Räumnadel und Räumwerk variieren je nach Art der Räumnadel und können wie folgt ausfallen:
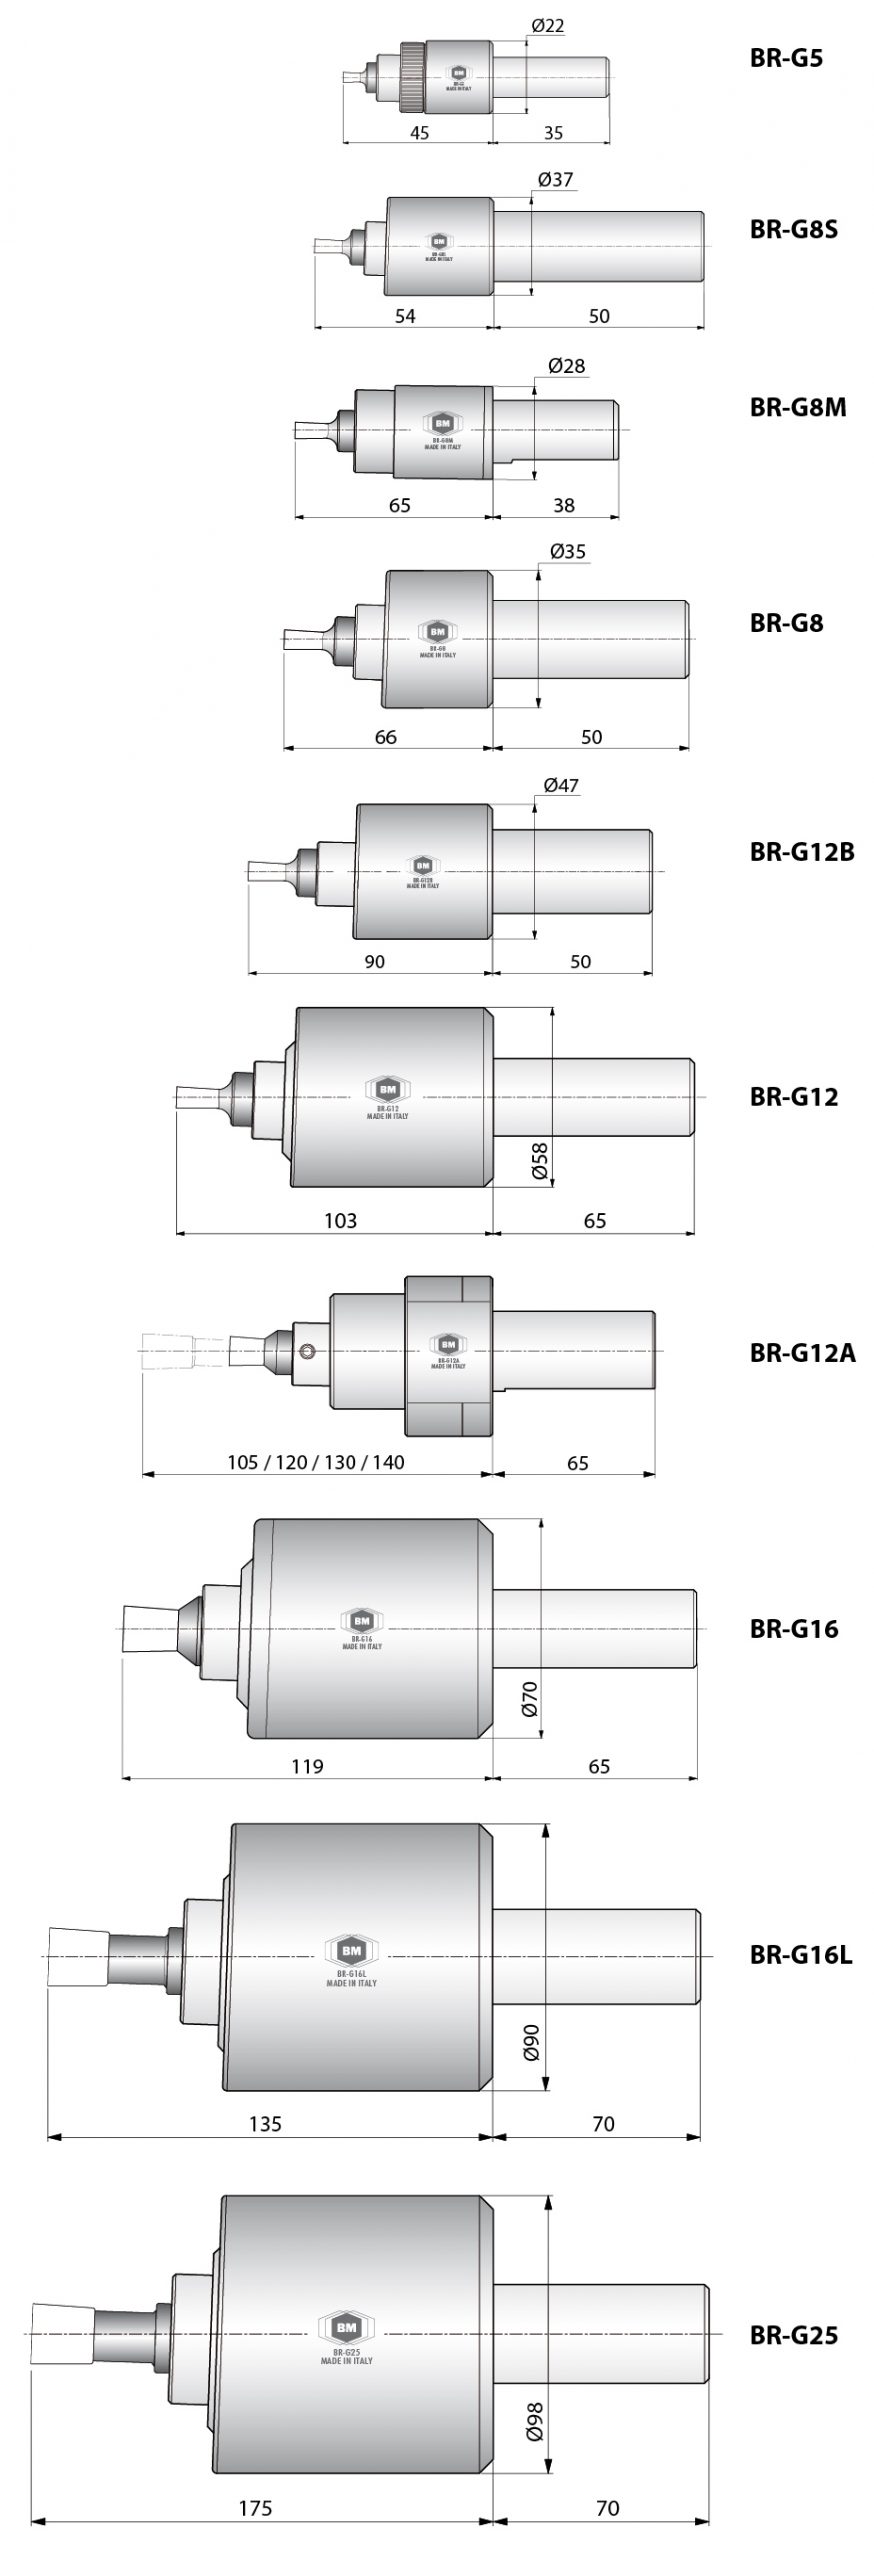
Die Gesamtabmessungen von Räumnadel und Räumwerk variieren je nach Art der Räumnadel und können wie folgt ausfallen:
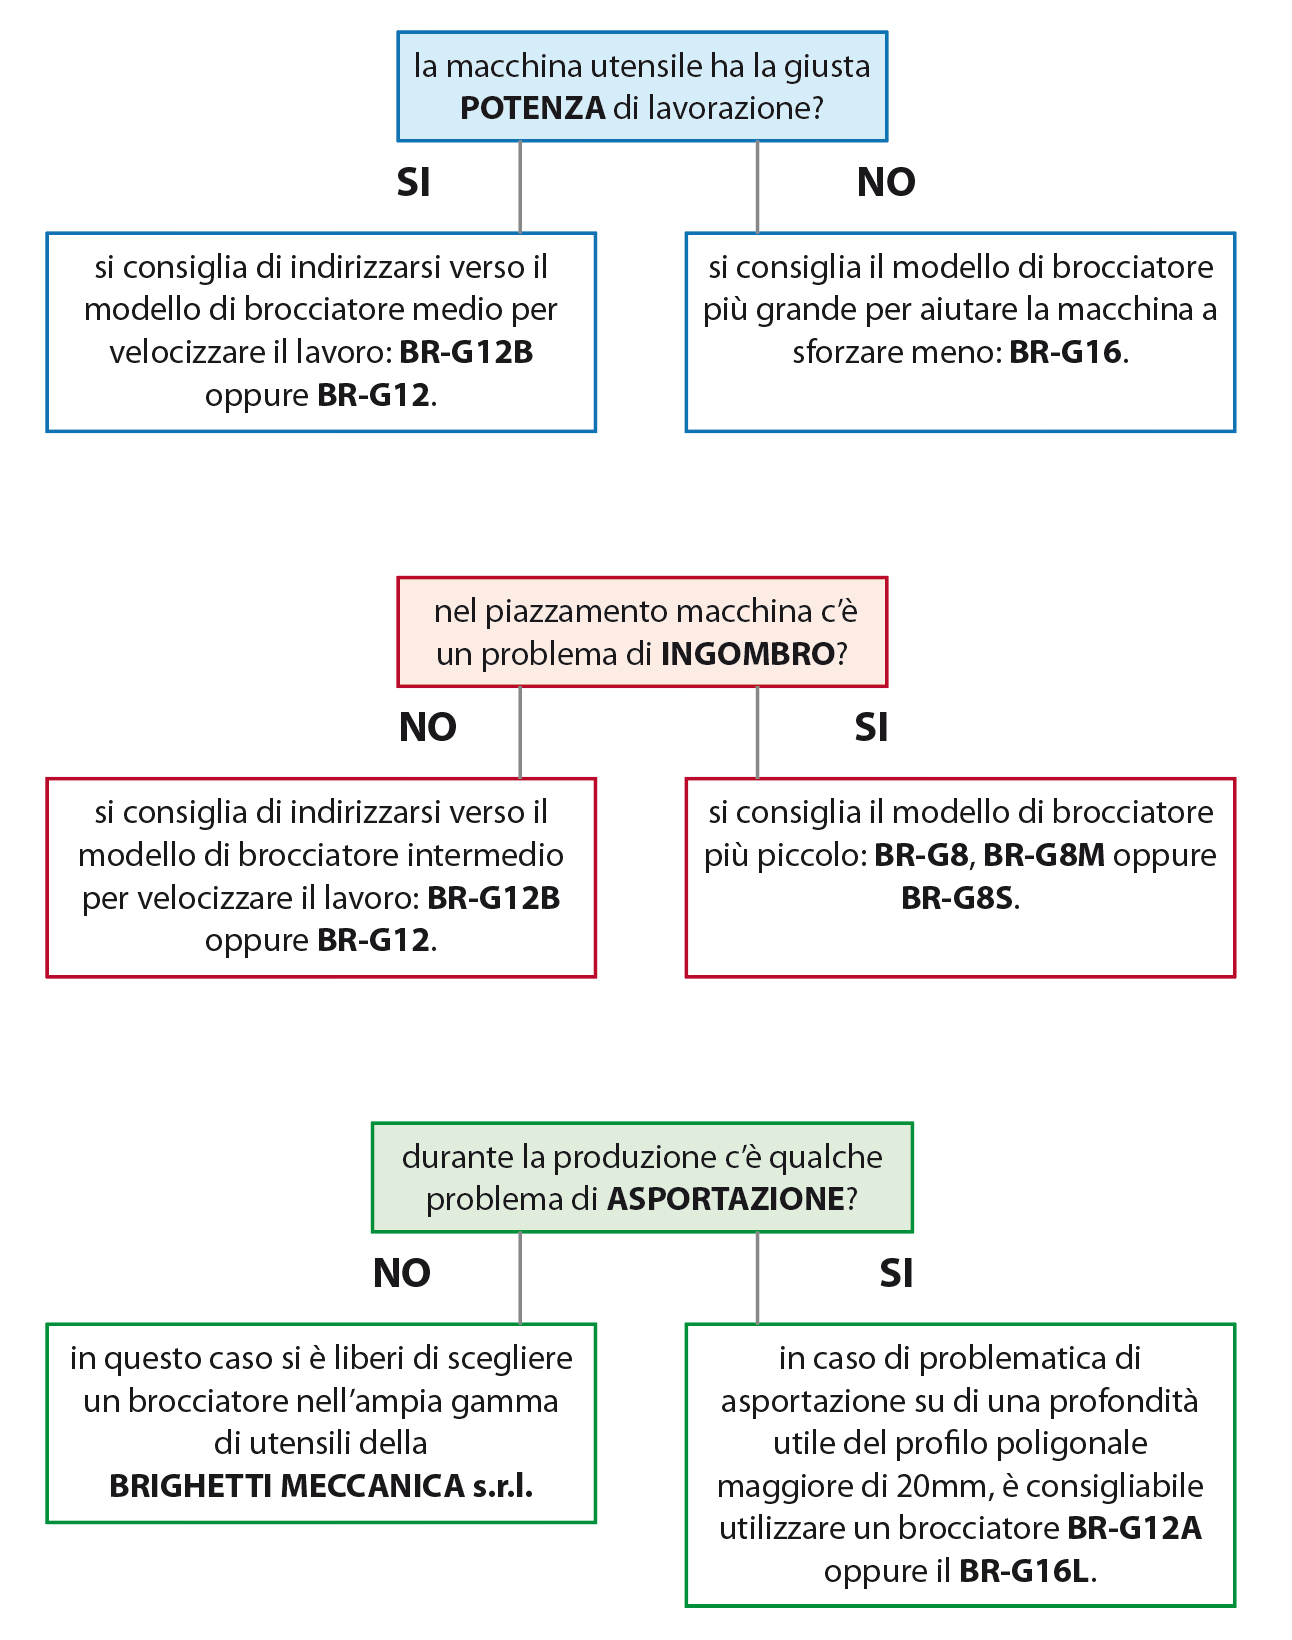
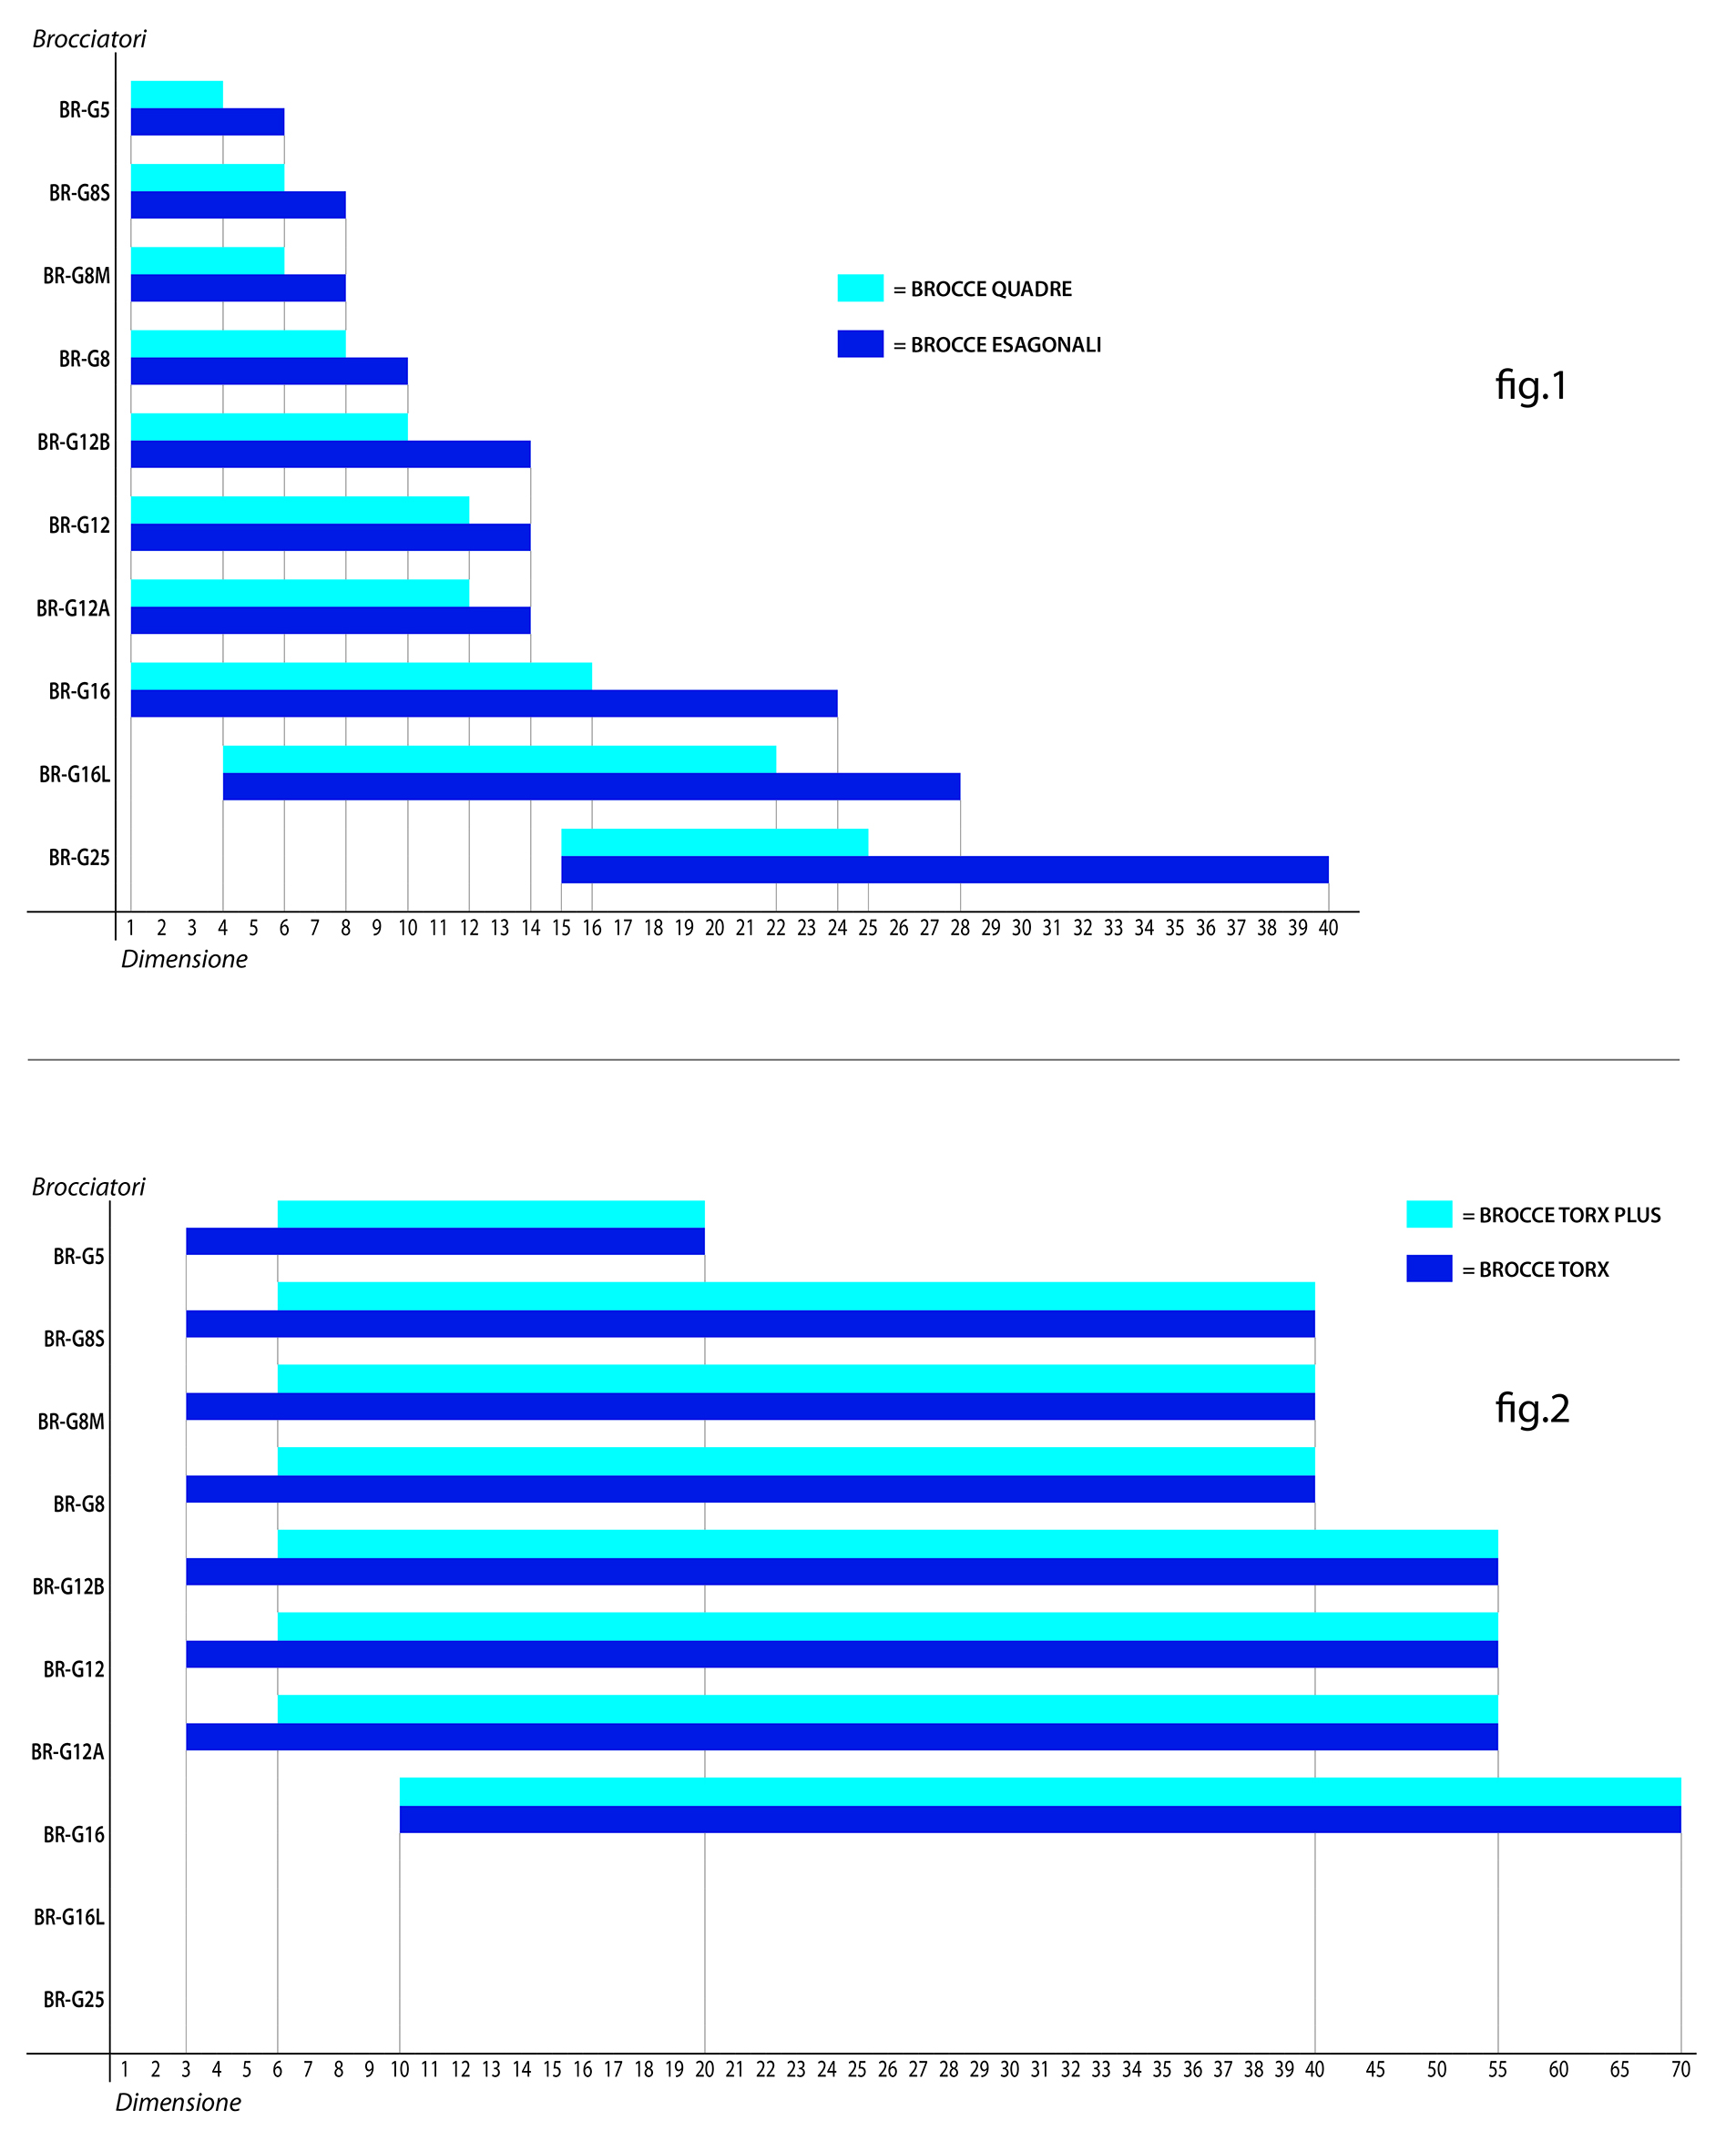
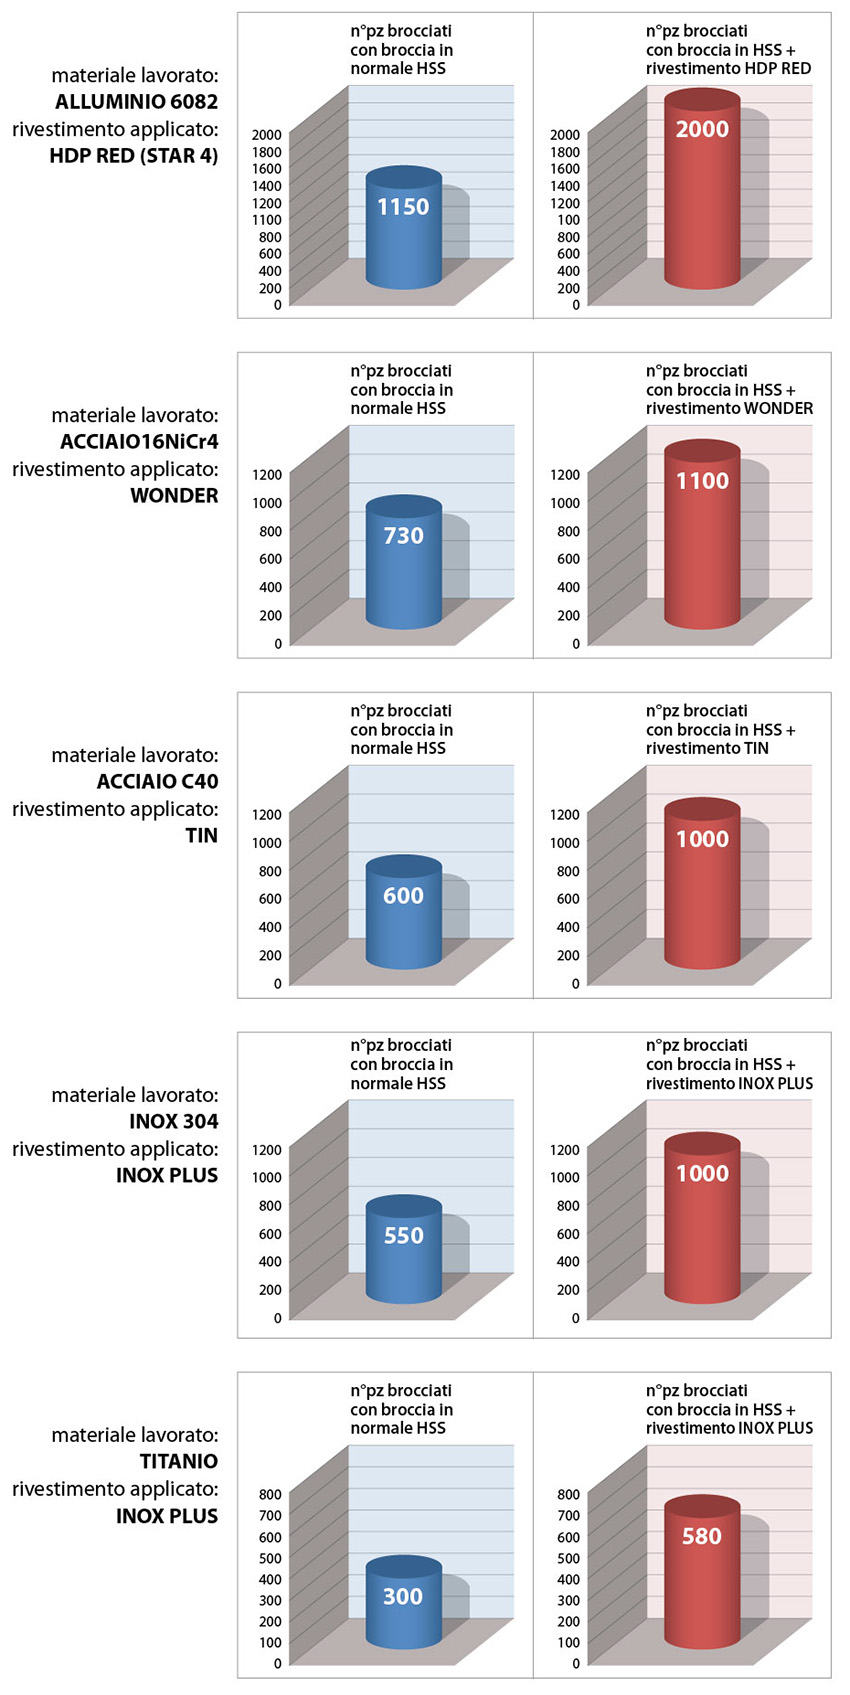
Die Lebensdauer der Brighetti-Werkzeuge hängt von den – mehr oder weniger korrekten – Einsatzbedingungen, von den Eigenschaften des zu bearbeitenden Materials sowie von der Menge des abgetragenen Materials in Abhängigkeit vom auszuführenden Schnitt ab.
Tipps zur Verlängerung der Lebensdauer des Bohrstempels
1) Verwenden Sie eine Werkzeugmaschine, die ausreichend steif ist, um starken axialen Kräften standzuhalten, die zu Vibrationen und/oder Durchbiegungen führen können.
2) Eine längere Lebensdauer erzielen Sie, indem Sie die Schneidkante des Werkzeugs regelmäßig überprüfen und gegebenenfalls leichte Stirnseitenschliffe vornehmen, bevor die Kanten übermäßig abgenutzt sind.
Der Nachschliff kann flach (mit einem Spanwinkel von Null) durchgeführt werden.
Durch das Nachschärfen des Werkzeugs verringert sich die Profilabmessung schrittweise um etwa 0,01 pro entfernter Zehntelmillimeter. Im Gegensatz dazu weisen Matrizen für Außenprofile einen sich schrittweise vergrößernden Schneidquerschnitt auf.
Da die Schneidachse konzentrisch zur Werkstückachse gehalten werden muss, ist es erforderlich, dass der Überstand des Werkzeugs über die Auflagefläche des Stanzers hinweg stets folgende Werte aufweist:
– 45 mm für den G16L
– 25 mm für G12 und G16
– 18 mm für G8
– 10 mm für G5
Sollte der Nachschliff 1 mm überschreiten, muss dies durch eine geschliffene Unterlegscheibe ausgeglichen werden, die auf den Werkzeugschaft aufgesetzt wird, um das Maß wiederherzustellen.
SCHLEIFARTEN NACH WUNSCH JE NACH ART DES ZU BEARBEITENDEN MATERIALS
STANDARD-SCHLEIFVERFAHREN „Brighetti Meccanica“
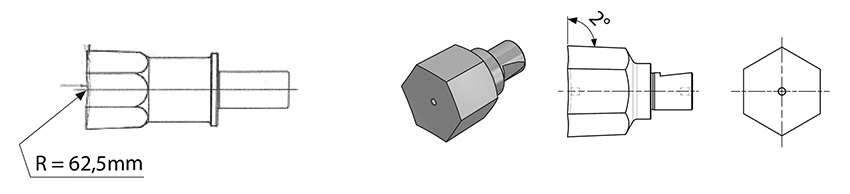
Schleifen mit ebener Oberfläche und einem Spanwinkel von 2°.
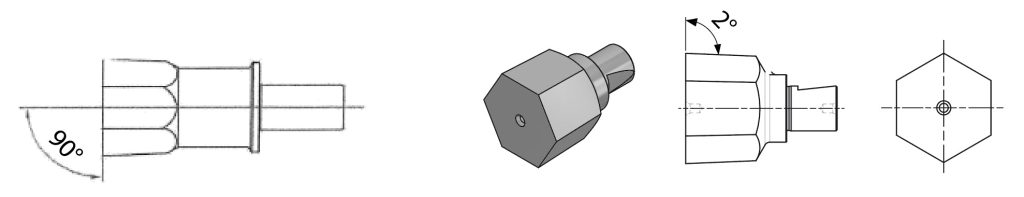
TASSENSCHÄRFEN
Schärfen auf Anfrage für Nichteisenmetalle und Edelstähle mit einer Rm-Festigkeit von weniger als 900 N/mm² bei einem Spanwinkel von 2°.
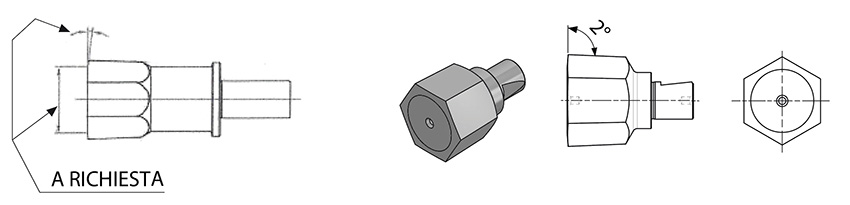
FLACHES SCHLEIFEN SENKRECHT ZUR SCHNEIDKANTE
Schleifen auf Anfrage für Gusseisen und rostfreie Stähle mit einer Rm-Festigkeit von über 900 N/mm² bei einem Spanwinkel von 2°.
Bei der Bearbeitung von quadratischen Aussparungen ist zu beachten, dass die Menge des abzutragenden Materials fast doppelt so groß ist wie bei einer sechseckigen Aussparung, weshalb ein größerer Druck ausgeübt werden muss. Für diese Bearbeitungen sind in der Regel sehr steife Maschinen mit beträchtlicher Leistung erforderlich.
Sofern möglich, insbesondere bei Abmessungen über 20 mm, sollten einige Vorsichtsmaßnahmen beachtet werden:
1) Die Vorbohrung sollte stets so groß wie möglich sein
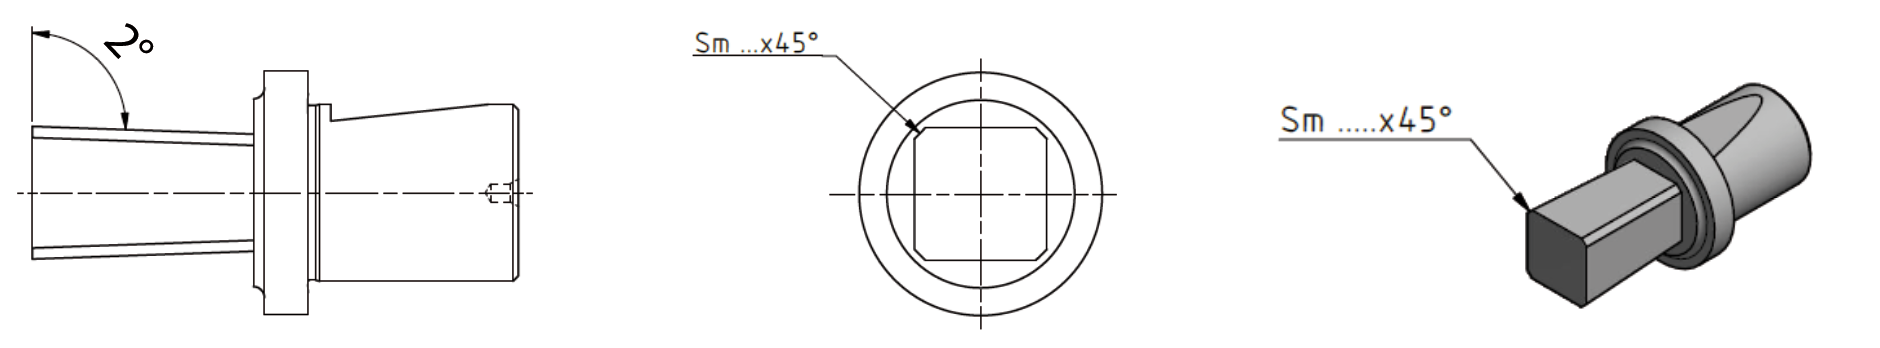
2) Wenn möglich, empfiehlt es sich, das Anfasen der Kanten zu verlangen, um die scharfe Kante zu entfernen, die den schwächsten Punkt des Werkzeugs darstellt (siehe„AUF WUNSCH VERFÜGBARE SCHLIFFARTEN, DIE DIE BOHRER VOR VERSCHLEISS SCHÜTZEN“)
3) Wenn der quadratische Querschnitt mit allen vier vollständigen Flächen gewünscht wird, kann ein UT-SQ-Bohrer zum Stoßen verwendet werden.
Selbstverständlich gelten dieselben Überlegungen auch für die Herstellung großer Sechskantausnehmungen, die in der Regel einen Durchmesser von mehr als 26 mm aufweisen.
SCHÄRFARTEN AUF ANFRAGE ZUM SCHUTZ VON BRECHEN VOR VERSCHLEISS
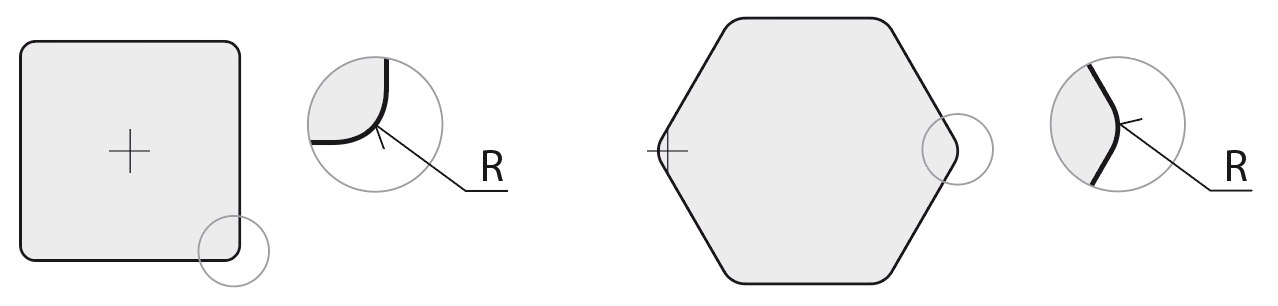
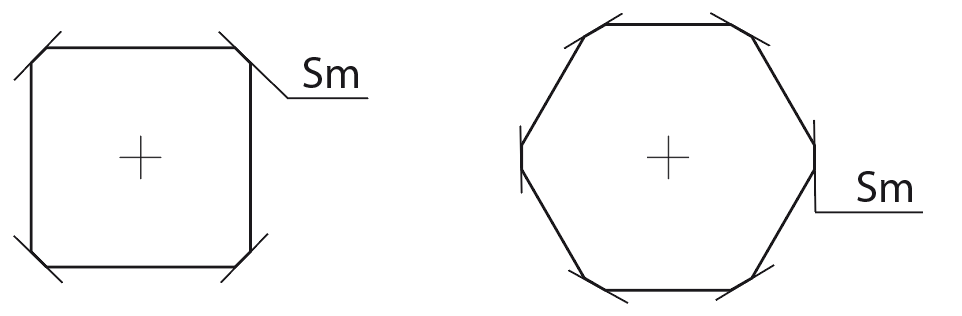
Um ein mögliches Brechen oder Absplittern der Kanten aufgrund des Materialwiderstands zu vermeiden oder zu beheben, können die Räumnadeln wie in den folgenden Abbildungen gezeigt geschärft werden:
ECKEN MIT RADIUS
Vierkantprofil / Sechskantprofil
Vierkantbohrer mit ABGERUNDETEN KANTEN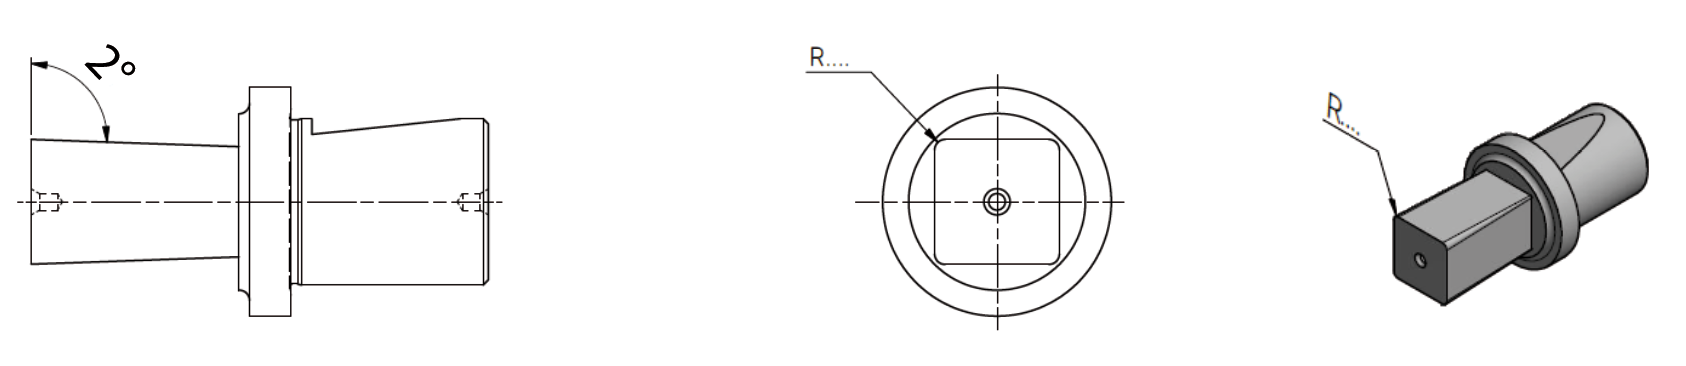
KANTEN MIT GESCHLIFFENEM DURCHMESSER
Vierkantprofil / Sechskantprofil
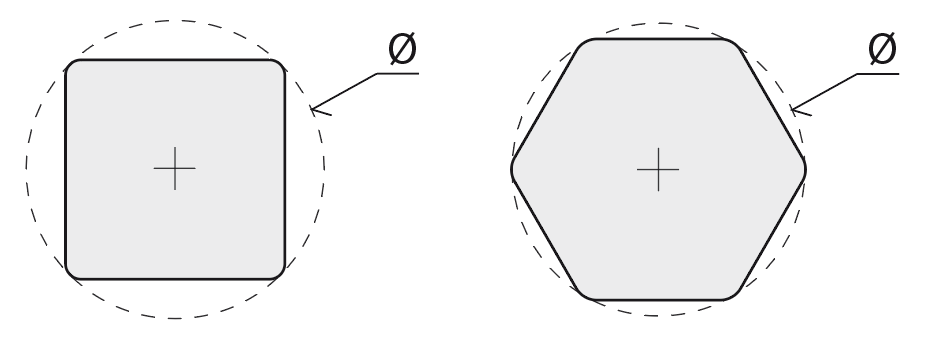
Vierkantbohrer mit geschliffenen Kanten
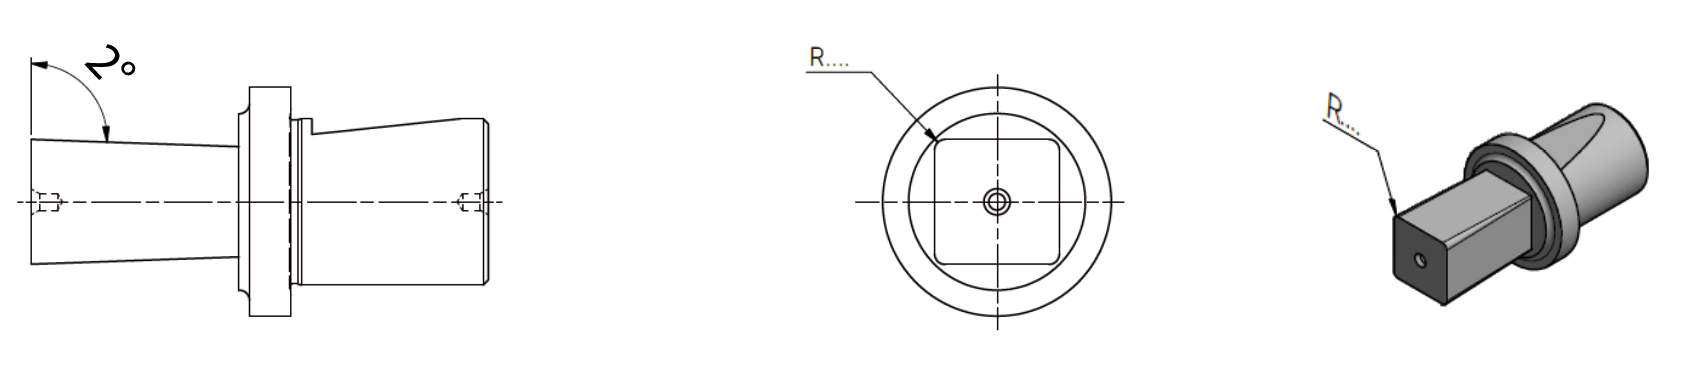
ABGERUNDETE KANTEN
, quadratisches/sechseckiges Profil
Vierkantbohrer mit ABGESCHRÄGTEN KANTEN
BEARBEITUNG VON SPEZIALPROFILEN
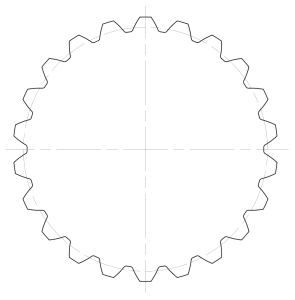
1 – ENTWICKLUNGSVERZAHNUNG (z. B. DIN 5480):
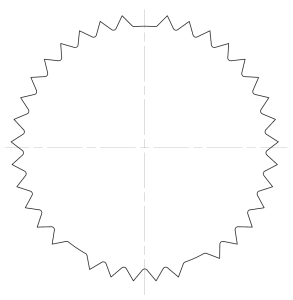
2 – FEHLENDE ZÄHNE:
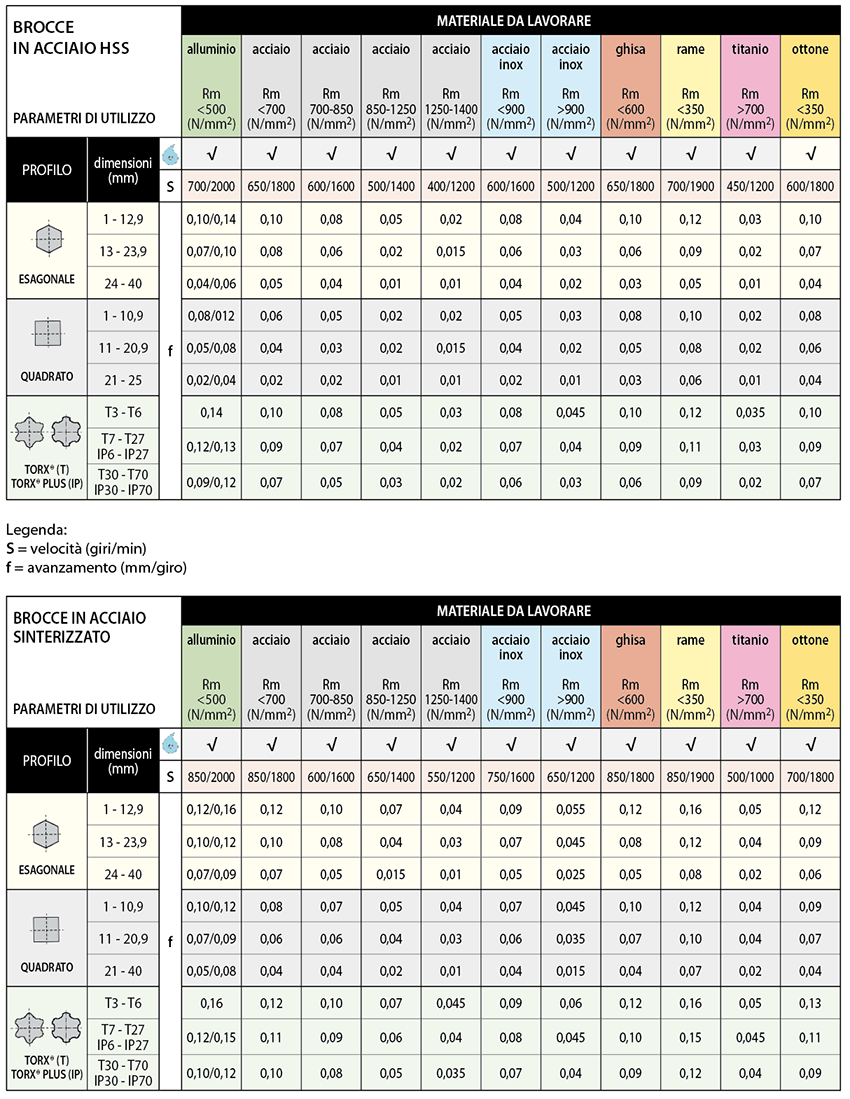
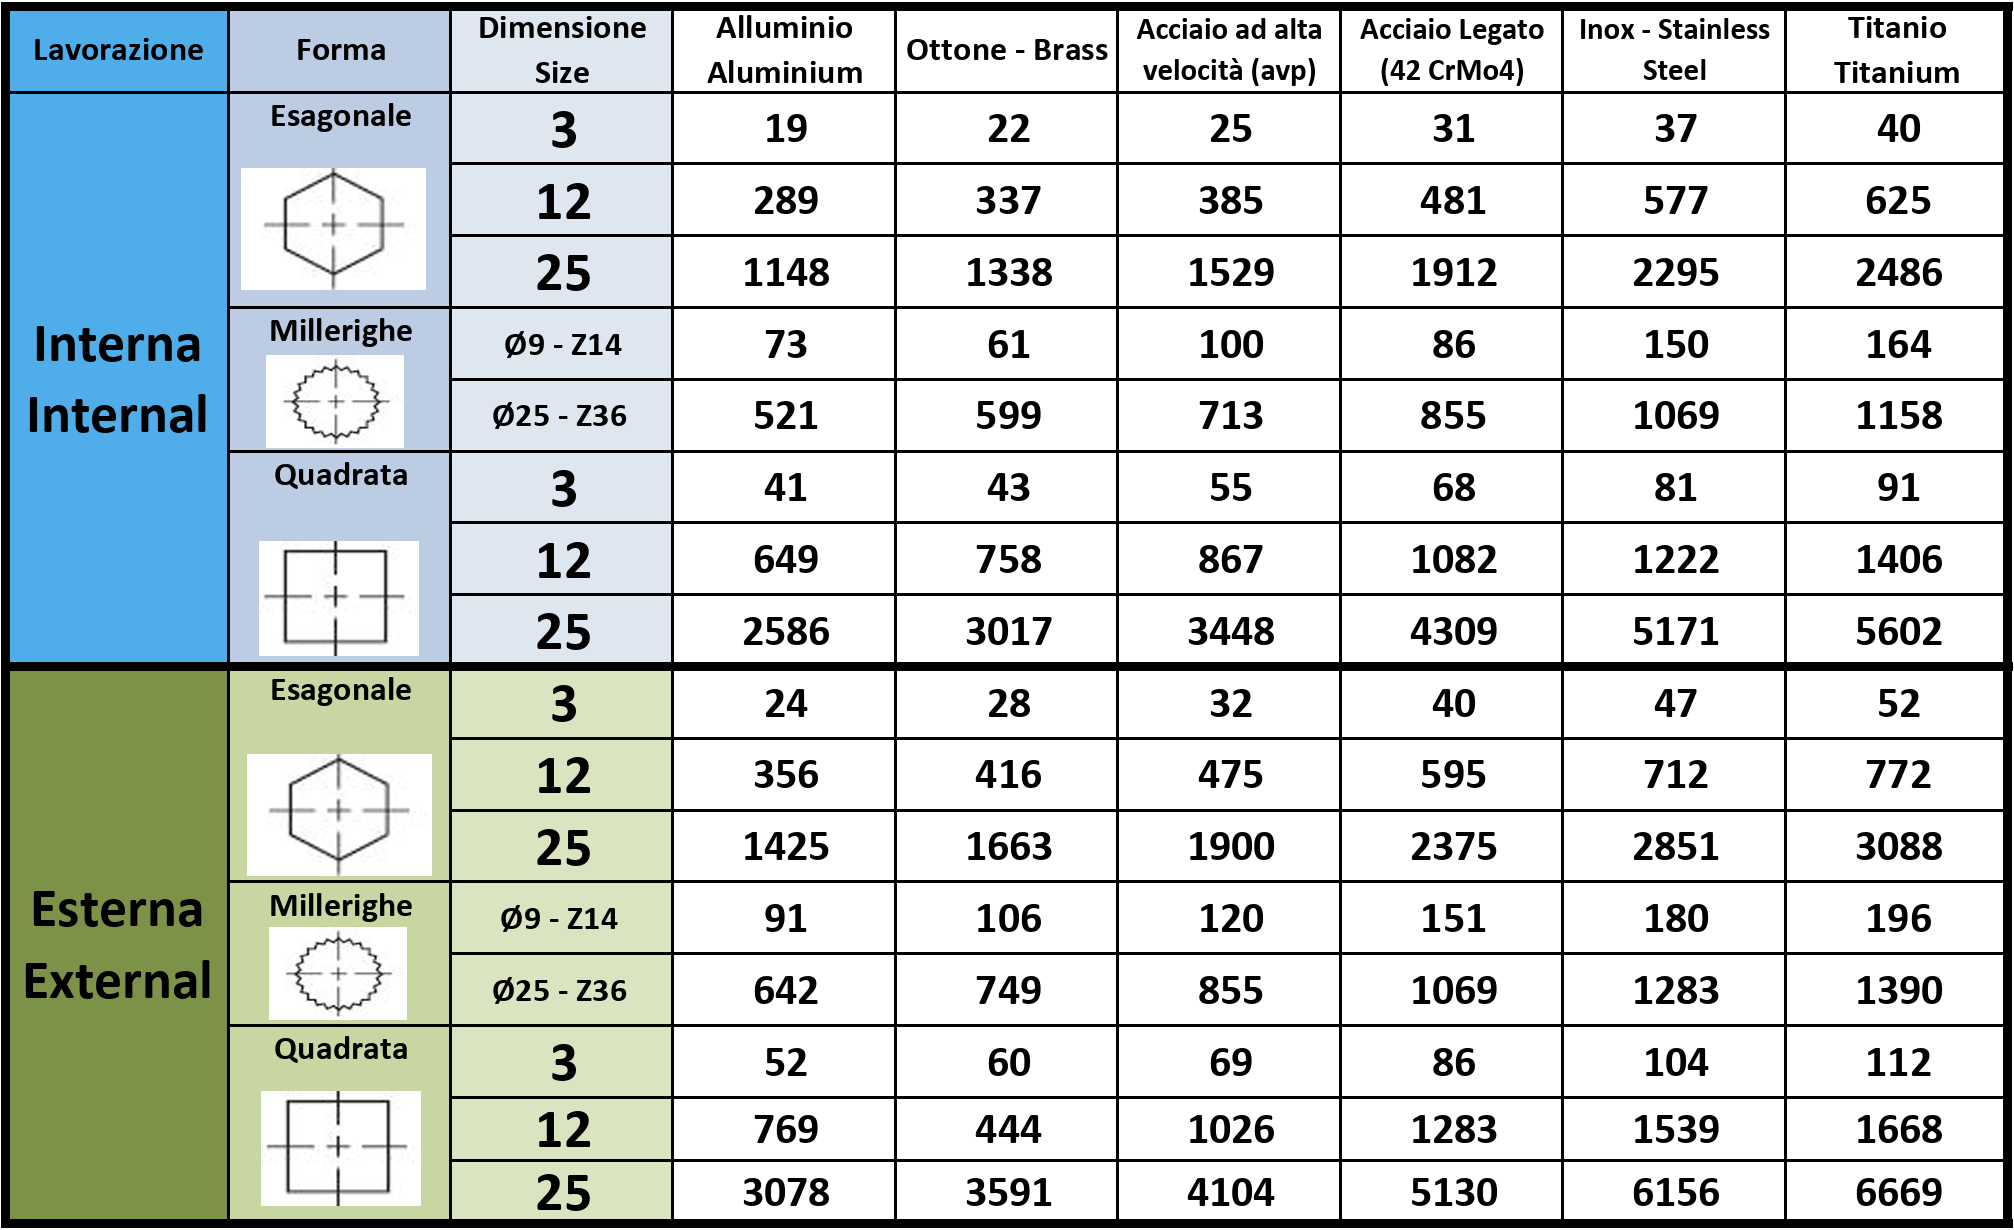
Die Tabelle dient als Orientierungshilfe zum Vergleich der Belastungen bei verschiedenen Formen, Abmessungen und Werkstoffen.
Die Werte berücksichtigen das korrekte Bearbeitungsverfahren (Vorbohrung, Fase, Tiefe der Vorbohrung usw.).
Bei der Umrechnung in kW ist zu beachten, dass 1 kW = 102 kgf*m (ungefähr) gilt.
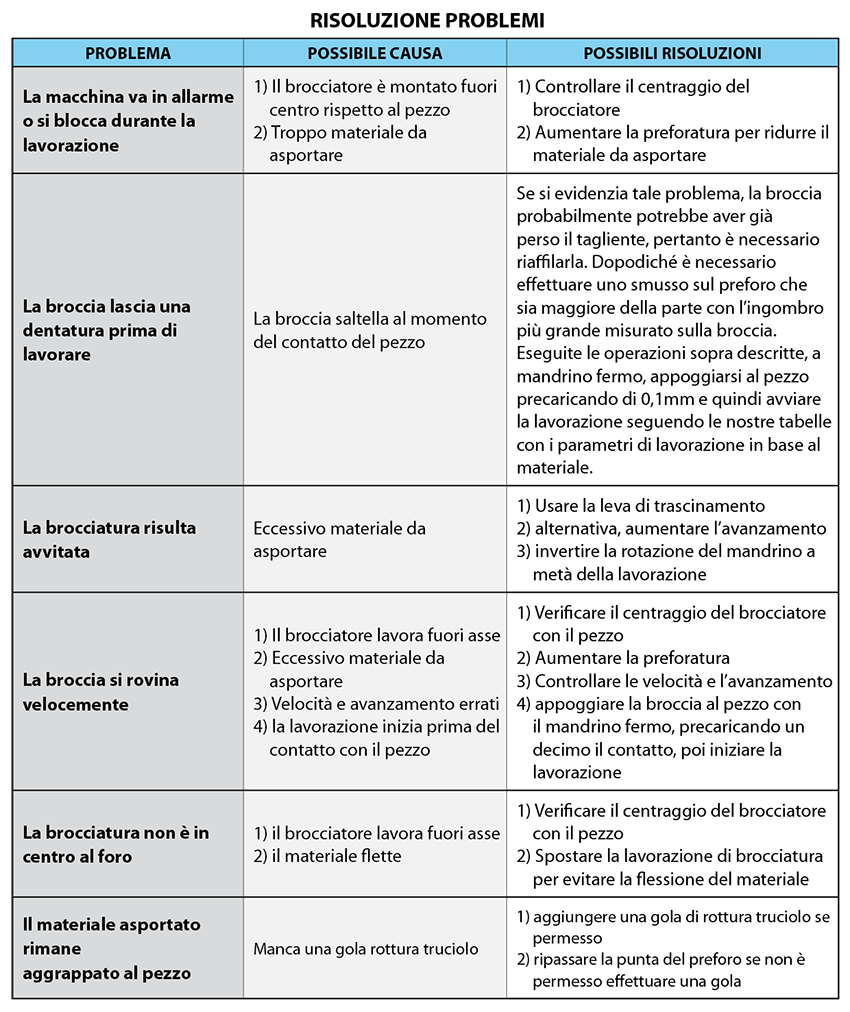
Hier finden Sie einige Hinweise zur Behebung von Problemen bei der maschinellen Bearbeitung: